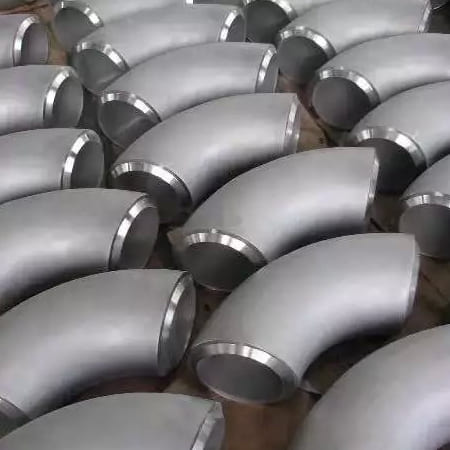
HT PIPE produce Accesorios de acero Inoxidable con ASTM A403 como estándar, los tipos de material son 304, 304L, 304H, 316, 316L, 317, 317L, 347, 347H, 310S, 321, 904L, 254SMO, 2205, 2507 etc.
Normas de los Accesorios de acero Inoxidable
ASME B16.9, ASME B16.28, ASME B16.49, MSS - SP43, MSS - SP75, ISO, DIN, JIS
Los accesorios de tubería inoxidable para soldar a tope forman la columna vertebral de cualquier línea de proceso seria. Se unen al tubo mediante una soldadura de penetración completa, sin dejar hendiduras ni resaltes internos, y esa continuidad es la que permite aplicar examen volumétrico y la que explica su uso en vapor, en alta temperatura y en servicios donde el fluido no admite fugas.
La página general sobre accesorios de acero inoxidable describe las tres formas de unión posibles. Aquí se entra en el detalle de una sola de ellas: qué cubre exactamente ASME B16.9, qué datos hay que fijar en el pedido y qué comprobar en la recepción.
Un accesorio para soldar a tope es una pieza cuyos extremos están preparados para recibir una soldadura a tope contra el tubo. No lleva rosca ni alojamiento; el extremo acaba en un bisel mecanizado en taller. La resistencia de la unión depende enteramente de la soldadura, de modo que el control de calidad se desplaza del accesorio al procedimiento. Esto tiene una consecuencia práctica: si el expediente de soldadura no está calificado, el mejor accesorio del mercado no sirve de nada.
El otro rasgo definitorio es la continuidad del paso interior. Bien ejecutada, la unión mantiene el diámetro interior prácticamente constante, algo que los codificadores de líneas sanitarias y de procesos con limpieza CIP valoran especialmente. Frente a una unión roscada o de encastre, no hay cavidad donde se acumule producto.
Los tipos normalizados son codos de 90° y 45° en radio largo y radio corto, codos de retorno de 180°, tes rectas y de reducción, cruces, reductores concéntricos y excéntricos, tapas y extremos de solape (stub end) en patrón largo y corto. Todo eso está en ASME B16.9, y en el catálogo de tipos de accesorios de tubería puede verse la correspondencia con cada forma. Las gamas de producción concretas se detallan en las páginas de codos para soldadura a tope, tes para soldadura a tope y reductores para soldadura a tope.
La edición vigente es B16.9-2024. Cubre las dimensiones generales, tolerancias, ratings, ensayos y marcado de los accesorios forjados fabricados en taller desde NPS 1/2 hasta NPS 48, es decir de DN 15 a DN 1200. Esa horquilla convive con una frase del alcance que pasa desapercibida y resulta decisiva: se admiten accesorios de cualquier espesor de pared que se pueda producir. La norma no impone una lista cerrada de cédulas.
El alcance excluye de forma expresa los accesorios de baja presión para servicio corrosivo. Esos pertenecen a MSS SP-43. Los codos de radio corto y los codos de retorno que figuraban en ASME B16.28-1994 fueron incorporados a B16.9, por lo que hoy ya no se piden por separado. La norma está en estado de mantenimiento estabilizado y debe usarse junto con el resto de volúmenes de la serie ASME B16, el Código de Calderas y Recipientes a Presión y los códigos de tubería ASME B31.
| Tipo | Variantes incluidas | Rango de tamaños |
|---|---|---|
| Codos | 45° y 90° en radio largo y radio corto | Radio largo: NPS 1/2 a 48. Radio corto: NPS 1 a 4, porque NPS 1/2 y NPS 3/4 no tienen versión SR y se piden en LR |
| Codos 3D | 45° y 90° | NPS 3/4 a NPS 48 |
| Codos de retorno 180° | Radio corto y radio largo | SR: NPS 1 a 24. LR: NPS 1/2 a 24 |
| Tes y cruces | Rectas y de reducción | Para las de reducción, desde NPS 1/2 × 1/2 × 3/8 hasta NPS 48 × 48 × 22 |
| Reductores | Concéntricos y excéntricos | NPS 1/2 a 48 |
| Tapas | De tope hemisférico normalizado | NPS 1/2 a 48 |
| Stub end | Patrón largo y patrón corto | NPS 1/2 a 48 |
 Codo de 90 Grados |
 Codo de 180º |
 Codo Reductor |
 Reductor |
 Tee Reductora/Tee igual |
 Cruz de acero |
 Stub end |
 Tapa de Tubería |
 Curva de Tubería |
 |
MSS SP-43 lleva por título Wrought Stainless Steel Butt-Welding Fittings y ocupa el hueco que B16.9 deja libre. Se aplica a líneas de acero inoxidable de baja presión en las que el requisito dominante es la resistencia a la corrosión, y su campo natural son las cédulas Sch 5S y Sch 10S.
Las consecuencias en obra son dos. La primera económica: menos espesor significa menos peso, menos metal de aportación y menos tiempo de soldadura. La segunda es de diseño: al reducir el espesor se reduce también la capacidad de presión de la línea, y ese dato hay que reflejarlo en el cálculo del sistema, no solo en el albarán.
Un caso típico de aplicación es una línea de drenaje de acero inoxidable, una conducción de producto sanitario o un servicio de baja presión en una planta química donde el fluido exige inoxidable pero no exige un espesor elevado. En cuanto aparece presión significativa, temperaturas altas o requisito de examen volumétrico, se vuelve a B16.9.
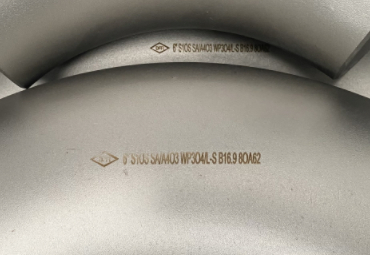
El prefijo que acompaña al grado indica qué norma dimensional rige la pieza. WP significa que el accesorio se fabrica conforme a una norma ASME de dimensiones y ratings, normalmente B16.9 o B16.28. CR significa que se fabrica conforme a una norma MSS, en la práctica SP-43. El material es el mismo; cambian las dimensiones y la exigencia de ensayo.
Solo los grados WP admiten clase de construcción, que es un dato sobre cómo se fabricó la pieza y qué examen recibió, nunca sobre presión:
| Clase | Modo de fabricación | Exigencia de ensayo no destructivo |
|---|---|---|
| S | Sin costura | Ninguna |
| W | Soldado | Radiografía o ultrasonidos de las soldaduras |
| WX | Soldado | Radiografía de todas las soldaduras, con o sin metal de aportación |
| WU | Soldado | Ultrasonidos de todas las soldaduras, cuando la radiografía no es viable o lo indica el propietario |
Los grados CR, por su parte, no llevan clase. Es habitual que en una oferta aparezca simplemente CR316L sin más información, y eso es correcto según norma, siempre que el pedido deje claro que se aceptan dimensiones SP-43.
Hay una restricción de fabricación que merece atención porque aparece en ofertas de proveedores con cierta frecuencia. Según el apartado 5.12 de ASTM A403, las piezas mecanizadas directamente a partir de barra se limitan a NPS 4 y menores, y está prohibido fabricar así codos, codos de retorno, tes y tes colectoras. Si alguien ofrece un codo de NPS 6 mecanizado de barra, la respuesta correcta es declinar la oferta.
El extremo del accesorio llega preparado de fábrica conforme a ASME B16.25. El ángulo de bisel más extendido es de 37,5°, acompañado de una cara de raíz que permite al soldador controlar la penetración del cordón. Esa geometría es la que garantiza que ambas piezas, accesorio y tubo, presenten el mismo labio y que la soldadura quede centrada.
Cuando el espesor de pared crece, el volumen de metal de aportación crece con él, y llega un punto en que el bisel simple deja de ser razonable. Por encima de unos 22 mm es práctica habitual pasar a un bisel compuesto, con un tramo recto intermedio que reduce la sección de la ranura. Conviene decidirlo en fase de proyecto y reflejarlo en el plano, porque modificarlo en obra obliga a remecanizar y retrasa el montaje.
En la recepción, el control del extremo es rápido y evita sorpresas en el ajuste: comprobar el ángulo con galga, verificar que no haya daños mecánicos en el labio y medir el diámetro exterior en el bisel. Un labio golpeado durante el transporte da lugar a falta de fusión en la raíz, que es justo el defecto que después persiguen los servicios de inspección.
Las cotas de centro a extremo son las que determinan la longitud de corte de cada tramo, y por eso son las primeras que verifica el taller de prefabricación. La siguiente tabla recoge los valores nominales más usados y las tolerancias que admite la norma.
| NPS | Centro a extremo, codo 90° LR (mm) | Centro a extremo, codo 90° SR (mm) | Tolerancia de centro a extremo (mm) | Diámetro exterior en el bisel (mm) |
|---|---|---|---|---|
| 1/2 | 38,1 | No disponible | ±2 | +1,6 / -0,8 |
| 1 | 38,1 | 25,4 | ±2 | +1,6 / -0,8 |
| 1 1/2 | 57,1 | 31,8 | ±2 | +1,6 / -0,8 |
| 2 | 76,2 | 38,1 | ±2 | +1,6 / -0,8 |
| 3 | 114,3 | 50,8 | ±2 | ±1,6 |
| 4 | 152,4 | 63,5 | ±2 | ±1,6 |
| 6 a 18 | 229 (NPS 6) según tabla | No disponible | ±2 | +2,4 / -1,6 (NPS 5 a 8); +4,0 / -3,2 (NPS 10 a 18) |
| 20 a 48 | Según tabla | No disponible | ±2 (hasta NPS 24); ±3 (NPS 26 a 30); ±5 (NPS 32 a 48) | +6,4 / -4,8 |
Además de esas magnitudes conviene tener presentes tres controles más. El espesor de pared en cualquier punto no debe quedar por debajo del 87,5 % del nominal salvo que el comprador fije otra cifra en el pedido. El diámetro interior en el extremo admite ±0,8 mm hasta NPS 2 1/2, ±1,6 mm entre NPS 3 y 8, ±3,2 mm entre NPS 10 y 18 y ±4,8 mm de NPS 20 a 48. Y la desviación angular es de ±1 mm (fuera de plano) y ±2 mm (en el plano) hasta NPS 4, con valores que crecen con el tamaño.
https://www.htpipe.es/d/files/ASMEB16_9-2018Factory-MadeWroughtButtweldingFittings.pdf
Las tablas completas están desarrolladas en las páginas de dimensiones de codos de radio corto, de tes y cruces y de reductores concéntricos y excéntricos, además de en las guías de codos de acero inoxidable y de reductores de acero inoxidable.
Como B16.9 acepta cualquier espesor producible, la cédula la fija el proyectista y no la norma. En acero inoxidable se recurre a la serie S de ASME B36.19 por debajo de las cédulas estándar: Sch 5S y Sch 10S para líneas ligeras y sanitarias, Sch 40S para uso general y Sch 80S cuando hace falta espesor. Por encima quedan las cédulas sin sufijo Sch 160 y XXS, habituales en servicio de alta presión.
La regla de oro es que la cédula del accesorio coincida con la de la tubería. Si ambos elementos tienen espesores distintos, el diámetro interior tampoco coincide y aparece un resalte en el interior de la unión, con la consiguiente turbulencia y pérdida localizada. En líneas donde se prevea paso de raspadores (pigging) ese resalte es motivo directo de rechazo.
Cada familia de material tiene su propia especificación y su propio rango de temperatura. Cuando una instalación combina líneas de acero al carbono y de acero inoxidable, la tabla siguiente ayuda a entender por qué no son intercambiables.
| Norma | Familia | Grados habituales | Temperatura de referencia |
|---|---|---|---|
| ASTM A403 | Acero inoxidable austenítico | WP304, WP304L, WP316, WP316L, WP321, WP347, WP310S, WP904L, WPS31254 | De unos -255 °C a 815 °C según el grado |
| ASTM A234 | Acero al carbono y aleado | WPB, WPC, WP1, WP5, WP9, WP11, WP12, WP22, WP91 | WPB: de -29 °C a 425 °C. Los grados aleados llegan por encima de 600 °C |
| ASTM A420 | Acero al carbono para baja temperatura | WPL3, WPL6, WPL8, WPL9 | WPL6 desde unos -50 °F, con ensayo Charpy con entalla en V |
| ASTM A815 | Dúplex y súper dúplex | S31803, S32205, S32304, S32550, S32750, S32760 | De unos -50 °C a 300 °C, con riesgo de fragilización por encima de 600 °F |
Los dúplex merecen mención aparte por dos motivos. Su límite elástico es aproximadamente el doble que el del 304 o el 316, lo que permite reducir espesor en líneas de alta presión, y su comportamiento frente al agrietamiento por corrosión bajo tensión en cloruros es claramente mejor que el del 316L. A cambio, el techo de temperatura es más bajo y hay que vigilar la fragilización. Detalles en la página de la norma ASTM A815. En carbono, referencias útiles son ASTM A234 y la ficha del acero inoxidable 316/316L/316Ti.
Las tuberías y accesorios de acero inoxidable de HT PIPE ofrecen mejores soluciones para los sistemas de tuberías industriales. Todos nuestros accesorios se fabrican conforme a ASME B16.9, MSS, ISO, DIN, JIS y otras especificaciones internacionales. Póngase en contacto con nosotros si tiene alguna necesidad de tubos y accesorios.
La soldadura de estos accesorios se ejecuta con una especificación de procedimiento (WPS) apoyada en su registro de calificación (PQR), ambos desarrollados conforme a ASME Sección IX. El WPS fija el proceso, los consumibles, el precalentamiento, la temperatura entre pasadas y el aporte térmico; el PQR demuestra con ensayos que ese conjunto produce una unión con las propiedades requeridas.
En acero inoxidable hay dos puntos sensibles. El primero es la limpieza: el utillaje que ha trabajado con acero al carbono contiene partículas que, depositadas sobre el inoxidable, generan óxido superficial y posteriores picaduras. Cepillos, muelas y gatos de alineación dedicados no son un capricho. El segundo es el control del aporte térmico, porque un exceso de calor prolonga la permanencia en el intervalo de sensibilización y favorece la precipitación de carburos.
El tratamiento posterior depende del grado. En 316L, con 0,030 % de carbono como máximo, la soldadura no exige recocido posterior para conservar la resistencia a la corrosión intergranular. En 316 de espesor grueso se recomienda un recocido de solución tras soldar. En el caso del 310S, el metal de aportación recomendado es ER310 y el recocido de solución se sitúa entre 1040 °C y 1065 °C con enfriamiento en agua.
La ventaja de la unión a tope es que admite todos los métodos de examen. Radiografía (RT) y ultrasonidos (UT) detectan defectos volumétricos como falta de penetración, inclusiones de escoria o porosidad. Líquidos penetrantes (PT) y partículas magnéticas (MT) se aplican a la superficie; el MT solo sirve en materiales ferromagnéticos, de modo que en austenítico se usa PT.
Esa posibilidad es la razón por la que los servicios críticos se especifican con accesorios soldados a tope. Una unión de encastre no admite RT interpretativa: el cordón en ángulo genera una imagen superpuesta en la que resulta imposible distinguir un defecto real de la geometría del propio conjunto.
La documentación se completa con el certificado EN 10204 3.1 del material, el informe de tratamiento térmico y, cuando lo pide el proyecto, identificación positiva de material (PMI) sobre la pieza terminada. Todo ello debe poder rastrearse hasta un número de colada que figure también en el marcado del accesorio.
La comparación no es de mejor o peor en abstracto, sino de qué solución encaja en cada tramo. En la práctica, las tres conviven en la misma línea: tope en el colector, encastre en la instrumentación, rosca en el punto que se desmonta para limpiar.
| Criterio | Soldado a tope | Encastre (socket weld) | Roscado |
|---|---|---|---|
| Rango de tamaños | NPS 1/2 a 48 | NPS 1/8 a 4 | NPS 1/8 a 4 |
| Norma dimensional | ASME B16.9 | ASME B16.11 | ASME B16.11, rosca NPT según B1.20.1 |
| Clases disponibles | Sin clase propia; se establece desde el tubo equivalente | 3000, 6000, 9000 | 2000, 3000, 6000 |
| Examen volumétrico | Posible, RT y UT | No aplicable; PT o MT de superficie | No hay soldadura que examinar |
| Continuidad interior | Total, sin hendiduras | Queda una rendija entre tubo y resalte | Hueco de rosca, apto solo para servicios tolerantes |
| Coste instalado en paso pequeño | Alto | Medio | Bajo |
| Desmontaje | Requiere corte | Requiere corte | Sencillo, con herramienta manual |
El argumento en contra del accesorio soldado a tope se concentra en el diámetro pequeño. Exige biselado, ajuste fino, soldador cualificado y examen; todo eso pesa mucho cuando el tramo mide media pulgada. Por eso los ramales de accesorios de soldadura de encastre y la instrumentación suelen resolverse con ASME B16.11, reservando B16.9 para el cuerpo principal de la línea.
Buena parte de las incidencias de compra se repiten con los mismos patrones. Conviene revisarlos antes de emitir el pedido.
Consultas técnicas y tablas de dimensiones
Los accesorios estándar se fabrican según ASME B16.9, que cubre las dimensiones, tolerancias, ratings, ensayos y marcado de NPS 1/2 a NPS 48. Los accesorios ligeros de baja presión para servicio corrosivo quedan fuera del alcance de B16.9 y se rigen por MSS SP-43, con designación CR en lugar de WP.
Son clases de construcción, no clases de presión. La clase S corresponde a accesorio sin costura y no requiere ensayo. La clase W indica construcción soldada con radiografía o ultrasonidos sobre las soldaduras. La WX exige radiografía completa de todas las soldaduras, y la WU requiere ultrasonidos completos cuando la radiografía no resulta viable o lo indica el propietario.
Solo si el proyecto lo autoriza de forma expresa. Ambos comparten la aleación 316L, pero el CR se fabrica con las dimensiones reducidas de MSS SP-43 para servicio de baja presión y corrosión, habitualmente en Sch 5S y Sch 10S. Cambiar de WP a CR reduce el espesor de pared y con él la capacidad de presión de la línea.
La preparación de extremos se hace conforme a ASME B16.25 y el ángulo habitual es de 37,5 grados, con un labio o cara de raíz que permite controlar la penetración. En espesores grandes se recurre con frecuencia a un bisel compuesto para reducir el volumen de metal de aportación y el tiempo de soldadura.
Un accesorio conforme a ASME B16.9 no lleva una clase de presión propia. Su capacidad se establece a partir del tubo recto sin costura equivalente en material, diámetro y espesor de pared, según el apartado de ratings de la norma. La excepción son los stub end para junta solapada, que sí se asocian a la clase de la brida.
Lo normal es pedir la misma cédula que la tubería a la que se une, escrita en la serie S cuando se trata de acero inoxidable: Sch 10S, 40S u 80S. Esa indicación se completa con el NPS y el grado. El vendedor debe garantizar un espesor mínimo del 87,5 por ciento del nominal en cualquier punto, salvo que en el pedido se fije otra tolerancia.
Solicite presupuesto
Fabricamos codos, tes, cruces y reductores de acero inoxidable para soldar a tope según ASME B16.9 y ASTM A403, desde NPS 1/2 hasta NPS 48, con biselado conforme a ASME B16.25 y certificado EN 10204 3.1. Envíenos grado, cédula, NPS y clase de construcción.