| Nominal Tubo Tamaño(NPS) | DN | Diámetro exterior del cilindro | Longitud del patrón largo, F[Notas (3), (4)] | Longitud del patrón corto, F[Notas (3), (4)] | Radio del filete, R[Nota (5)] | Diámetro del solape, G[Nota (6)] | |
| Max. | Min. | ||||||
| 1/2 | 15 | 22.8 | 20.5 | 76 | 51 | 3 | 35 |
| 3/4 | 20 | 28.1 | 25.9 | 76 | 51 | 3 | 43 |
| 1 | 25 | 35.0 | 32.6 | 102 | 51 | 3 | 51 |
| 1 1/4 | 32 | 43.6 | 41.4 | 102 | 51 | 5 | 64 |
| 1 1/2 | 40 | 49.9 | 47.5 | 102 | 51 | 6 | 73 |
| 2 | 50 | 62.4 | 59.5 | 152 | 64 | 8 | 92 |
| 2 1/2 | 65 | 75.3 | 72.2 | 152 | 64 | 8 | 106 |
| 3 | 80 | 91.3 | 88.1 | 152 | 64 | 10 | 127 |
| 3 1/2 | 90 | 104.0 | 100.8 | 152 | 76 | 10 | 140 |
| 4 | 100 | 116.7 | 113.5 | 152 | 76 | 11 | 157 |
| 5 | 125 | 144.3 | 140.5 | 203 | 76 | 11 | 185 |
| 6 | 150 | 171.3 | 167.5 | 203 | 89 | 13 | 218 |
| 8 | 200 | 222.1 | 218.3 | 203 | 102 | 13 | 270 |
| 10 | 250 | 277.2 | 272.3 | 254 | 127 | 13 | 324 |
| 12 | 300 | 328.0 | 323.1 | 254 | 152 | 13 | 381 |
| 14 | 350 | 359.9 | 354.8 | 305 | 152 | 13 | 413 |
| 16 | 400 | 411.0 | 405.6 | 305 | 152 | 13 | 470 |
| 18 | 450 | 462 | 456 | 305 | 152 | 13 | 533 |
| 20 | 500 | 514 | 507 | 305 | 152 | 13 | 584 |
| 22 | 550 | 565 | 558 | 305 | 152 | 13 | 641 |
| 24 | 600 | 616 | 609 | 305 | 152 | 13 | 692 |
Un stub end, también llamado extremo de solape o manguito para brida suelta, es un tramo corto de tubería con un extremo ensanchado en forma de solapa. Se suelda a tope al tubo y trabaja junto con una brida suelta que se apoya sobre esa solapa sin estar unida a ella.
La gracia del sistema está en que la brida gira libre. Eso permite alinear los taladros con los de la brida contraria sin tener que girar la tubería ni forzarla, algo que se agradece especialmente en diámetros grandes y en tramos ya montados.
El fluido solo entra en contacto con el stub end y con la junta, nunca con la brida. De ahí la segunda ventaja del sistema: la brida puede ser de un material más barato que el tramo de tubería.
HT PIPE suministra stub ends según ASME B16.9 y MSS SP-43 en A234 WPB, A403 WP304/WP316, A420 WPL6 y A815 dúplex, de NPS 1/2 a 24, bajo ASME B16.9 (patrón largo y corto) y MSS SP-43 (patrón corto), tipos A y B. Certificado EN 10204 3.1 y mecanizado de la cara del solape. Envíe norma, tipo, patrón, medida y material para oferta en 24 horas.
Consulte también la gama completa de accesorios de soldadura a tope ASTM A234.
Existe la creencia extendida de que los stub end pertenecen solo a MSS SP-43. No es correcta: ASME B16.9 tiene una tabla específica, la Table 6.1-9, dedicada a estos extremos. Lo que ocurre es que las dos normas se reparten el terreno según el tipo de servicio.
| Criterio | ASME B16.9 | MSS SP-43 |
|---|---|---|
| Materiales | Aceros forjados y laminados: A234, A403, A420 | Solo acero inoxidable ligero resistente a la corrosión |
| Espesores | Cualquier cédula producible | SCH 5S y 10S; stub end hasta 40S |
| Longitud | Patrón largo como estándar, corto como opción | Solo patrón corto |
| Uso típico | Proceso, vapor, servicios generales | Servicios corrosivos de baja presión |
La regla práctica que se desprende de la propia norma: acero inoxidable de pared delgada en servicio corrosivo se especifica bajo MSS SP-43; carbono, aleación o inoxidable de pared gruesa, bajo ASME B16.9.
En el mercado se conocen también como longitud ANSI o ASA, para el patrón largo, y longitud MSS, para el corto. La diferencia es apreciable: en NPS 4 se pasa de 152 a 76 mm, la mitad.
Conviene deshacer una regla que se repite sin fundamento: el patrón largo no equivale a «Class 300 y superiores». Lo que dice la norma es otra cosa. Al usar patrón corto con bridas grandes en clases 300 y 600, o con la mayoría de tamaños en clase 900 y superiores, puede ocurrir que la brida llegue a cubrir la soldadura, y entonces hay que aumentar la longitud. Lo mismo pasa con el patrón largo en clases 1500 y 2500. Es decir: es una cuestión de geometría y de acuerdo entre fabricante y comprador, no una tabla de equivalencias.
Los tipos que se describen a continuación son los de ASME B16.9. MSS SP-43 maneja su propia clasificación con otro criterio, así que no deben tomarse como la misma serie.
| Tipo | Brida con la que trabaja | Espesor del solape | Acabado de la cara |
|---|---|---|---|
| A | Brida suelta estándar (lap joint) | No inferior al espesor nominal del tubo | Mecanizada, con dientes concéntricos |
| B | Brida deslizante usada como brida suelta | No inferior al espesor nominal del tubo | Mecanizada, radio exterior reducido |
| C | Válida para brida suelta y para deslizante; se obtiene por abocardado del tubo | En torno al 75 % del espesor del tubo | Lisa, sin mecanizar |
Los tipos A y B son los habituales en suministro industrial. El tipo C aparece sobre todo en instalaciones de acero inoxidable de pared delgada, y conviene saber que su espesor de solape es inferior, porque eso limita su uso cuando hay cargas de flexión en la unión.
El stub end se pide con la misma especificación que la tubería a la que se suelda: A234 WPB en carbono, A403 WP304 o WP316 en inoxidable, A420 WPL6 en baja temperatura, A815 en dúplex. La brida suelta, en cambio, puede ser de cualquier material compatible, y ahí está el ahorro.
Un punto que a veces se olvida: el espesor del stub end tiene que corresponder al de la tubería, y la soldadura a tope se hace con la misma preparación de bisel que el resto de la línea, según ASME B16.25.
La secuencia correcta evita disgustos. La brida suelta se introduce en el tubo antes de soldar el stub end, porque después ya no pasa por encima del solape. Parece obvio y se olvida con cierta frecuencia en obra.
Después se suelda el stub end al tubo, se verifica que el solape queda perpendicular al eje y se comprueba que la brida gira libremente sin rozar. Si la cara del solape quedó desalineada, la junta no asienta de forma uniforme y la fuga aparece en la primera prueba.
Conviene en líneas de material caro, en diámetros grandes donde alinear es costoso, y en puntos que se desmontan a menudo. No conviene en servicios con vibración fuerte o con cargas de flexión importantes, porque la unión suelta transmite peor esos esfuerzos que una brida de cuello para soldar.
Tampoco conviene cuando la presión es alta y el diámetro pequeño: ahí la brida welded neck cuesta poco más y da mejor comportamiento. Y en servicio con ciclos térmicos severos, el solape puede aflojarse con el tiempo.
La especificación completa incluye norma (ASME B16.9 o MSS SP-43), tipo A, B o C, patrón largo o corto, tamaño NPS, cédula o espesor, material con su norma ASTM y clase de certificación. Añadir si la cara del solape va mecanizada con dientes concéntricos, que es lo habitual y no siempre se indica.
HT PIPE suministra stub ends según ASME B16.9 en acero al carbono, inoxidable, aleación y dúplex, en patrón largo y corto, tipos A y B, con certificado EN 10204 3.1. Envíe norma, tipo, patrón, medida y material para oferta en 24 horas.
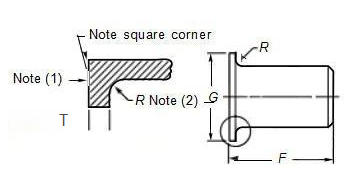
F es la longitud, G el diámetro del solape y R el radio de acuerdo. Es frecuente encontrar tablas publicadas con F y G intercambiados.
A las dos. B16.9 tiene tabla propia para servicio general; MSS SP-43 cubre el inoxidable de pared delgada en servicio corrosivo, y solo en patrón corto.
La longitud F. En NPS 4, el patrón largo mide 152 mm y el corto 76 mm. Los diámetros G y los radios R son los mismos en ambos.
No. La norma no establece esa equivalencia: indica que en clases altas puede ser necesario aumentar la longitud para que la brida no cubra la soldadura.
El A para brida suelta estándar y el B cuando se emplea una brida deslizante como suelta. El C se obtiene por abocardado y tiene el solape más delgado.
Soldar el stub end sin haber metido antes la brida suelta en el tubo. Después no hay forma de montarla sin cortar.
Sí, es una de las razones de ser del sistema: el fluido solo toca el stub end y la junta, no la brida.
Tabla de dimensiones de stub end
Solicite sin coste la tabla completa en PDF, con las medidas de NPS 1/2 a 24, patrón largo y corto, y la comparativa con MSS SP-43.
Solicitar la tabla a HT PIPE →