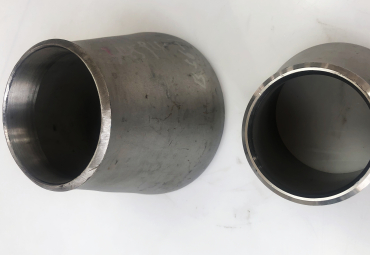
Un codo de acero inoxidable es el accesorio que cambia la dirección de una línea de tubería sin modificar su sección. Es, con diferencia, la pieza que más veces aparece en un isométrico: cada giro, cada subida hacia un colector y cada entrada a un equipo se resuelve con uno.
La elección rara vez falla por el material. Falla por los detalles que se dan por supuestos: el radio, la clase de fabricación y la norma dimensional deciden si el codo encaja en el trazado, si pasa la inspección y si aguanta el servicio. Lo que sigue recorre esos puntos en el orden en que aparecen en una hoja de especificación.
Es un accesorio forjado de extremos biselados que se suelda a tope contra la tubería y desvía el flujo un ángulo determinado. La unión se resuelve con soldadura de penetración completa, de modo que el codo y el tubo acaban formando un único cuerpo continuo, sin intersticios ni roscas donde pueda acumularse producto.
El acero inoxidable se elige cuando el fluido, el ambiente exterior o la temperatura descartan el acero al carbono. La familia austenítica regulada por la norma ASTM A403 para accesorios de acero inoxidable austenítico cubre un rango de servicio muy amplio, desde aplicaciones criogénicas hasta unos 815 °C, y aporta una resistencia a la corrosión que el carbono no ofrece sin recubrimientos.
El bisel de los extremos se prepara según ASME B16.25, con 37,5° como ángulo habitual. El espesor se pide igual al del tubo, con la misma designación de schedule, para que la transición no deje un escalón interior ni un punto donde arranque la erosión.

Por ángulo, los más habituales son 45°, 90° y 180°. El de 90° es el estándar en los cambios de sentido en planta; el de 45° se usa para ajustes de trazado y para suavizar desviaciones; el de 180°, también llamado retorno, resuelve serpentines y colectores donde la línea vuelve sobre sí misma.
Por radio, la distinción es entre radio largo y radio corto. El radio largo, LR, tiene un radio de curvatura de 1,5 veces el diámetro nominal, y se escribe 1,5D. El radio corto, SR, se queda en 1,0D. La diferencia cambia por completo la huella del accesorio en el plano: en NPS 4, el centro a extremo de un codo de 90° pasa de 152,4 mm a 101,6 mm.
Un detalle que se escapa con frecuencia: ASME B16.9 no contempla codo de radio corto en NPS 1/2 ni en NPS 3/4. En esos dos tamaños solo existe la versión LR. Los codos de 3D, con radio igual a tres veces el diámetro, se fabrican de NPS 3/4 a 48 en 45° y 90°, y se emplean sobre todo cuando la línea transporta sólidos o debe admitir el paso de raspadores. Si el proyecto se mueve en esos ángulos, conviene revisar la guía del codo inoxidable de 90 grados y la del codo de 45 grados de acero inoxidable.

En una especificación de codo inoxidable se cruzan tres documentos, y conviene no confundir el papel de cada uno.
ASME B16.9 fija las dimensiones, tolerancias, valores nominales, ensayos y marcado de los accesorios forjados de soldadura a tope fabricados en taller. Su rango va de NPS 1/2 a NPS 48, es decir DN 15 a DN 1200, y cubre cualquier espesor de pared que se pueda producir. Los codos de radio corto y los retornos que antes recogía ASME B16.28-1994 se incorporaron a esta norma, que hoy se mantiene en régimen de estabilización. Puede ampliarse en la página dedicada a qué es el estándar ASME B16.9.
MSS SP-43 cubre lo que B16.9 deja fuera de forma explícita: los accesorios de acero inoxidable para servicio de baja presión y resistencia a la corrosión, normalmente en Sch 5S y 10S. Son piezas más ligeras, y en ASTM A403 se identifican con el prefijo CR en lugar de WP.
ASTM A403/A403M es la norma de material. Define grados, composición, tratamiento térmico y requisitos de ensayo de los accesorios forjados de acero inoxidable austenítico para tubería en presión. Exige que todas las piezas reciban tratamiento térmico, bien en solución o bien en el estado de conformado en frío que fije el pedido. No se aplica a piezas fundidas, que tienen su propio conjunto de normas.
El bisel remite a ASME B16.25 y el cálculo de la línea, a los códigos ASME B31. Ninguna norma sustituye a las demás; se usan juntas, y un pedido correcto las menciona todas.
El prefijo del grado ya dice mucho. WP significa que el accesorio se fabrica conforme a una norma de dimensiones y presiones de ASME; CR indica que se fabrica con las dimensiones MSS. Solo los grados WP llevan clase de fabricación, los CR no tienen clasificación por clase.
La tabla siguiente recoge la correspondencia entre designación A403 y número UNS de los grados que más se piden.
| Designación A403 | UNS | Designación A403 | UNS |
|---|---|---|---|
| WP304 / CR304 | S30400 | WP316 / CR316 | S31600 |
| WP304L / CR304L | S30403 | WP316L / CR316L | S31603 |
| WP304H / CR304H | S30409 | WP316H / CR316H | S31609 |
| WP304N | S30451 | WP316N | S31651 |
| WP304LN | S30453 | WP316LN | S31653 |
| WP309 | S30900 | WP317 / WP317L | S31700 / S31703 |
| WP310S | S31008 | WP321 / WP321H | S32100 / S32109 |
| WP904L | N08904 | WP347 / WP347H | S34700 / S34709 |
| WPS31254 | S31254 | WPXM-19 | S20910 |
Dos precisiones que evitan errores de compra. En la tabla de A403 no existe WP310: el grado correcto es WP310S, con UNS S31008. Tampoco aparece WP316Ti; ese material se compra como EN 1.4571 o como A182 F316Ti, pero no como grado A403.
Los sufijos también orientan. La L indica un carbono máximo de 0,030 %, lo que limita la precipitación de carburos de cromo y evita el recocido posterior a la soldadura. La H fija un mínimo de carbono para garantizar resistencia en caliente. Las letras N y LN añaden nitrógeno entre 0,10 y 0,16 %, con lo que suben el límite elástico en estado de recocido y la resistencia a la picadura.
Cuando el servicio lo permite, el WP316L es la opción por defecto en ambientes con cloruros. Sus parámetros completos están en la ficha de acero inoxidable 316, 316L y 316Ti. Para servicio general sin exigencia especial, el codo de acero inoxidable 304 suele ser la alternativa más económica.
La clase describe cómo se fabricó la pieza y qué examen no destructivo se aplicó a la soldadura. Es un dato de pedido y no un detalle menor: dos codos del mismo grado y tamaño pueden tener exigencias de inspección muy distintas según la letra que los acompañe.
| Clase | Fabricación | Examen no destructivo exigido |
|---|---|---|
| S | Sin costura | Ninguno |
| W | Soldado | Radiografía o ultrasonidos de la soldadura |
| WX | Soldado | Radiografía de todas las soldaduras, con o sin metal de aporte |
| WU | Soldado | Ultrasonidos de todas las soldaduras, cuando la radiografía no es viable o lo especifica el propietario |
La clase S no exige examen de soldadura porque no hay costura que examinar. La W admite soldadura, siempre que la costura se revise por radiografía o ultrasonidos. La WX endurece el requisito y obliga a radiografiar todas las soldaduras. La WU sustituye la radiografía por ultrasonidos en los casos en que aquella no resulta practicable.
Un límite de A403 que merece atención: las piezas mecanizadas directamente a partir de barra solo se admiten hasta NPS 4, y los codos, retornos, tes y tes colectoras quedan expresamente excluidos de esa vía de fabricación. Si un proveedor ofrece un codo de NPS 6 mecanizado desde barra, está fuera de norma.
La cota que gobierna el trazado es el centro a extremo, la distancia entre el centro de curvatura y la cara del extremo. Depende solo del tamaño nominal y no del espesor, de modo que una única tabla sirve para todos los schedules de un mismo diámetro.
| NPS | DN | 90° radio largo, centro a extremo (mm) | 90° radio corto, centro a extremo (mm) |
|---|---|---|---|
| 1/2 | 15 | 38,1 | No disponible en B16.9 |
| 1 | 25 | 38,1 | 25,4 |
| 1½ | 40 | 57,1 | 38,1 |
| 2 | 50 | 76,2 | 50,8 |
| 3 | 80 | 114,3 | 76,2 |
| 4 | 100 | 152,4 | 101,6 |
Para diámetros por encima de NPS 4 la equivalencia con DN es directa, ya que DN es igual a 25 veces el NPS. NPS 6 corresponde a DN 150, NPS 12 a DN 300 y NPS 24 a DN 600. El recorrido completo de la serie corta está en dimensiones de codos de radio corto ASME B16.9.
Las tolerancias de B16.9 se aplican al centro a extremo, al diámetro exterior en el bisel y a la ovalidad. Como referencia del nivel de precisión que maneja la norma, el diámetro exterior en el bisel de las tapas admite +1,6 / −0,8 mm entre NPS 1/2 y 2½, y ±1,6 mm de NPS 3 a 3½. Cuando el trazado va muy justo, son estas tolerancias las que deciden si hace falta un tramo de ajuste en obra.
La regla general es sencilla: radio largo salvo que el espacio obligue a otra cosa. El LR genera una pérdida de carga sensiblemente menor, porque el fluido cambia de dirección de forma más progresiva. En una línea con muchos codos, esa diferencia se acaba pagando en altura de bomba durante toda la vida de la instalación.
El radio corto también concentra el desgaste. En servicios con sólidos en suspensión, catalizador o vapor húmedo, el talón exterior del SR se adelgaza antes y acaba perforándose. Por eso en líneas erosivas se especifica LR como mínimo, y con frecuencia se sube a 3D o 5D.
Donde el SR sí tiene sentido es en patines compactos, en el interior de faldones de recipientes y en colectores con ramificaciones muy próximas. El ahorro de espacio es real: en NPS 4 se reducen 50,8 mm de centro a extremo por pieza.
Sobre las pérdidas de carga, la longitud equivalente que se maneja de forma habitual ronda las 16 veces el diámetro para el LR, frente a unas 30 para el SR. Son cifras de referencia tomadas de la bibliografía de cálculo, no valores normativos, y el resultado exacto depende de la correlación que use el proyectista.
Un último factor es la inspección. El radio largo deja el interior más accesible para radiografiar la soldadura y para pasar herramientas de limpieza. En líneas que se raspan con pig, el LR no es una preferencia, es un requisito.
Un codo puede llegar al almacén por varias rutas, y la elegida condiciona el precio, el plazo y la clase que se puede declarar.
La más común en diámetros pequeños y medianos es el conformado en caliente a partir de un tramo de tubo sin costura, con mandril. El tubo se calienta y se curva sobre el mandril hasta el radio previsto, con lo que la fibra del material acompaña a la geometría de la pieza. En diámetros grandes se recurre con más frecuencia al conformado en frío o al corte y unión de segmentos.
Cuando hay soldadura entra en juego la clase. Un codo formado a partir de dos medias cáscaras es una solución legítima siempre que la costura se examine conforme a W, WX o WU y que el espesor se mantenga tras el conformado. A403 admite como materiales de partida forja, barra, placa y producto tubular sin costura o soldado, con procesos que van desde el martillado y la extrusión hasta el curvado y el mecanizado.
La vía del mecanizado a partir de barra maciza queda, como ya se ha indicado, restringida a NPS 4 y prohibida en codos. En la práctica se reserva a casquillos, uniones y piezas de instrumentación.
Tras el conformado quedan tensiones residuales y, si hubo calentamiento, óxido superficial. La pieza pasa entonces a tratamiento térmico y a las operaciones de acabado. En nuestro catálogo de codo de soldadura a tope puede verse la gama disponible por tamaño y schedule.
A403 es tajante en un punto: todos los accesorios deben recibir tratamiento térmico. El estado normal es la solución, con enfriamiento rápido, y la temperatura concreta depende del grado y de lo que fije el pedido. En el caso del 310S, los datos de fabricante sitúan el recocido de solución entre 1040 y 1065 °C con temple en agua.
El objetivo del tratamiento es doble. Disuelve los carburos que hayan podido precipitar durante el conformado o la soldadura, y devuelve a la pieza la tenacidad y la resistencia a la corrosión propias del material en estado de suministro. Saltárselo es una de las causas más habituales de corrosión intergranular prematura en instalaciones que, sobre el papel, estaban bien especificadas.
El acabado se cierra con decapado y pasivado. El decapado retira la capa de óxido y las zonas superficiales empobrecidas en cromo; la pasivación favorece la formación de la capa pasiva sobre una superficie limpia. El resultado debe ser una superficie uniforme, sin restos de escoria ni partículas de hierro libre incrustadas, que después se manifiestan como manchas de óxido en servicio.
En servicio sanitario, alimentario o farmacéutico se suelen pedir además valores de rugosidad y, en su caso, pulido mecánico o electropulido. Es un requisito de proceso y no de B16.9, así que hay que indicarlo en el pedido: no va implícito en la designación del grado.
La verificación arranca por el material. El certificado EN 10204 tipo 3.1 es la base documental, porque vincula la colada con la composición y las propiedades mecánicas reales de esa partida. En aleaciones de alto valor se añade la comprobación positiva de materiales, el PMI, realizada sobre la pieza terminada.
La inspección dimensional se hace contra las tablas de B16.9: centro a extremo, diámetro exterior en el bisel, ovalidad y espesor. El espesor merece atención propia. El conformado adelgaza la pared en el extradós, de modo que una pieza que sale de fábrica con el espesor justo puede quedarse por debajo del mínimo de cálculo en la zona del talón. Medir solo en los extremos no detecta ese problema.
Los exámenes no destructivos siguen a la clase de fabricación. En la clase S no hay costura que examinar; en W, WX y WU, la soldadura se revisa según corresponda. El proyecto puede añadir líquidos penetrantes en el bisel. Las partículas magnéticas, en cambio, no aplican al acero inoxidable austenítico por no ser un material ferromagnético.
El marcado cierra el círculo. B16.9 exige que la pieza quede identificada con el fabricante, el material, el tamaño, la designación del espesor y la referencia a la norma. Una pieza sin marcado, o con un marcado que no coincide con el certificado, se rechaza antes de entrar en obra.
El codo inoxidable aparece en casi cualquier planta donde el fluido no admite acero al carbono. En química y petroquímica resuelve líneas de reactivos, ácidos y disolventes, y allí la resistencia a la corrosión es el criterio que decide el grado.
En refino y en gas suele combinarse con grados estabilizados o con 316L cuando hay cloruros presentes. En cabeceras de alta temperatura se recurre a los grados H, que garantizan un mínimo de carbono y con ello la resistencia en caliente.
En alimentación, bebidas y farmacia mandan la superficie interior y la limpieza: se especifica radio largo, se cuida el acabado y se documenta el material. En tratamiento de aguas y desalación entran los grados con molibdeno. Y en criogenia, desde el GNL hasta los gases industriales, la familia austenítica conserva la tenacidad a temperaturas donde los aceros al carbono se vuelven frágiles.
ASME B16.9 define las dimensiones, tolerancias y marcado de los accesorios forjados de soldadura a tope de NPS 1/2 a NPS 48. Los codos ligeros de baja presión para servicio corrosivo quedan fuera de su alcance y se rigen por MSS SP-43. El material, por su parte, se especifica con ASTM A403.
WP indica que el accesorio se fabrica conforme a una norma de dimensiones y presiones de ASME, normalmente ASME B16.9 o ASME B16.28. El prefijo CR indica que se fabrica con las dimensiones de MSS SP-43. Solo los grados WP admiten clase de fabricación; los grados CR no tienen clasificación por clase.
No. ASME B16.9 no contempla codo de radio corto en NPS 1/2 ni en NPS 3/4. Para esos dos tamaños solo se fabrica la versión de radio largo, con centro a extremo de 38,1 mm en el codo de 90 grados.
La clase S corresponde a piezas sin costura y no exige examen de soldadura. La clase W admite soldadura con examen radiográfico o ultrasónico de la costura. WX exige radiografía de todas las soldaduras y WU sustituye la radiografía por ultrasonidos cuando aquella no es viable o lo pide el propietario.
El WP316L incorpora molibdeno entre 2,00 y 3,00 por ciento y tiene un carbono máximo de 0,030 por ciento. Su índice PREN se sitúa entre 24 y 26, frente al intervalo de 18 a 20 del WP304. Eso se traduce en mejor comportamiento frente a picaduras y corrosión por hendidura en ambientes con cloruros, y en la posibilidad de soldar sin recocido posterior.
El certificado EN 10204 tipo 3.1, que vincula la colada con la composición y las propiedades mecánicas reales. Según la clase de fabricación se añaden los informes de examen radiográfico o ultrasónico y, cuando el proyecto lo exige, la comprobación positiva de materiales sobre la pieza terminada.
Solicite presupuesto
Fabricamos codos de acero inoxidable según ASME B16.9 y ASTM A403, en grados WP304, WP304L, WP316 y WP316L, de NPS 1/2 a NPS 48. Indíquenos tamaño, schedule, ángulo, radio y clase de fabricación.