El acero inoxidable 304 es el punto de partida de casi cualquier presupuesto de tubería inoxidable. Está en stock en todos los tamaños, se suelda sin complicaciones y cubre una buena parte de los servicios químicos y alimentarios. El codo fabricado con este material, designado WP304 en ASTM A403, es probablemente el accesorio inoxidable más vendido del mercado.
Que sea habitual no significa que valga para todo. El 304 tiene un límite claro en presencia de cloruros, y la elección entre 304 y 304L no es un formalismo. Esta página repasa la composición, las propiedades, las clases de fabricación y las dimensiones, y deja claro en qué casos conviene subir a 316L.
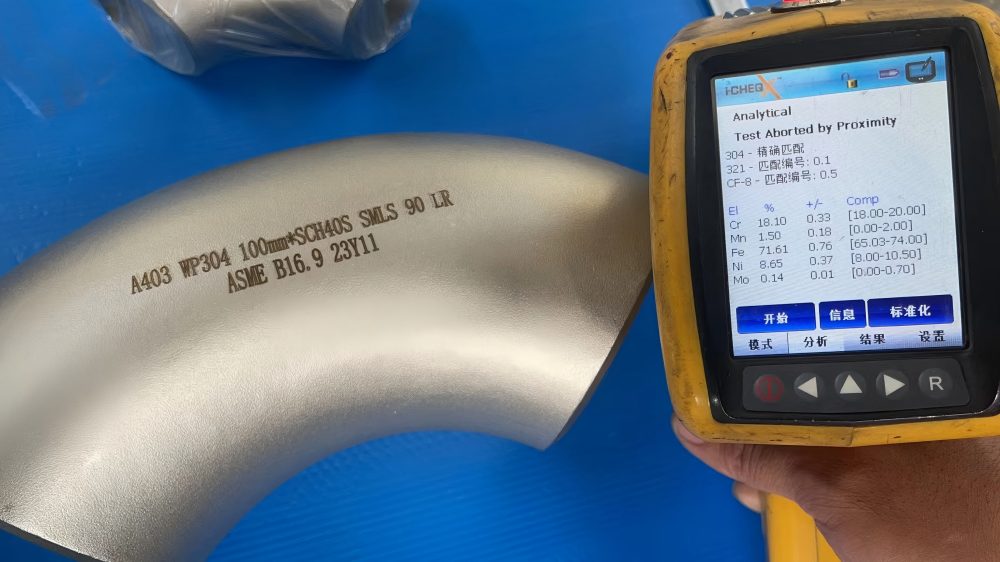
Es un accesorio forjado, de extremos biselados, que se suelda a tope sobre la tubería y cambia la dirección de la línea en 45°, 90° o 180°. La designación completa en pedido suele escribirse como ASTM A403 WP304, y el número UNS del material es S30400.
El prefijo WP indica que la pieza se fabrica conforme a una norma de dimensiones y presiones de ASME, en la práctica ASME B16.9. No es un detalle menor: el prefijo CR, reservado a las dimensiones MSS SP-43 de baja presión, no admite clase de fabricación y responde a otro tipo de servicio. La norma de material que fija composición, tratamiento térmico y ensayos es ASTM A403.
Dentro de la familia de los codos de acero inoxidable, el 304 ocupa la posición de uso general. Se pide cuando el fluido no es agresivo en cloruros, la temperatura se mantiene en un rango moderado y el presupuesto manda.
El 304 es un acero inoxidable austenítico cromo-níquel. El cromo, entre 18,0 y 20,0 %, aporta la capa pasiva que da nombre al material. El níquel, entre 8,0 y 10,5 %, estabiliza la estructura austenítica y con ello la tenacidad, también a baja temperatura.
| Elemento | WP304 (UNS S30400) | WP304L (UNS S30403) |
|---|---|---|
| Carbono (C) | ≤ 0,08 % | ≤ 0,030 % |
| Cromo (Cr) | 18,0 – 20,0 % | 18,0 – 20,0 % |
| Níquel (Ni) | 8,0 – 10,5 % | 8,0 – 12,0 % |
| Manganeso (Mn) | ≤ 2,00 % | ≤ 2,00 % |
| Silicio (Si) | ≤ 0,75 % | ≤ 0,75 % |
| Fósforo (P) | ≤ 0,045 % | ≤ 0,045 % |
| Azufre (S) | ≤ 0,030 % | ≤ 0,030 % |
El manganeso, el silicio, el fósforo y el azufre se mantienen en los mismos topes en ambos grados. La única diferencia relevante sobre el papel es el carbono, y esa sola cifra explica casi toda la casuística de selección entre 304 y 304L.
El índice PREN del 304 se sitúa entre 18 y 20. Sirve para hacerse una idea, y sirve sobre todo para comparar: el 316L se mueve entre 24 y 26 porque incorpora molibdeno. Una diferencia de cinco o seis puntos en PREN cambia el comportamiento real en servicio con cloruros.
Los valores que se declaran en la especificación son mínimos garantizados en estado de suministro, después del tratamiento térmico. No son valores típicos: una pieza real puede superarlos, pero el certificado solo compromete el mínimo.
| Propiedad | WP304 | WP304L |
|---|---|---|
| Resistencia a la tracción (mín.) | 515 MPa | 485 MPa |
| Límite elástico 0,2 % (mín.) | 205 MPa | 170 MPa |
| Alargamiento (mín.) | 40 % | 40 % |
| Dureza (máx.) | 201 – 217 HB / 92 HRB | 201 – 217 HB / 92 HRB |
| Densidad | 8,00 g/cm³ | 8,00 g/cm³ |
| Intervalo de fusión | 1400 – 1450 °C | 1400 – 1450 °C |
| Módulo elástico | 193 – 200 GPa | 193 – 200 GPa |
| Coeficiente de dilatación (20 – 100 °C) | 17,2 – 17,3 × 10⁻⁶ /°C | 17,2 – 17,3 × 10⁻⁶ /°C |
| Conductividad térmica (100 °C) | 16,2 W/m·K | 16,2 W/m·K |
| Resistividad eléctrica | 0,72 µΩ·m | 0,72 µΩ·m |
Dos cifras tienen consecuencias prácticas en obra. La densidad de 8,00 g/cm³ entra directamente en el cálculo de pesos para el transporte y los soportes. Y el coeficiente de dilatación, en torno a 17,2 × 10⁻⁶ /°C, es alto comparado con el acero al carbono: en tramos largos sin compensación, ese dato acaba apareciendo en forma de tensiones en los equipos conectados.

HT PIPE es un fabricante y proveedor de materiales de acero inoxidable 304 que ofrece un servicio integral, incluyendo tes, reductores, uniones, bridas, etc. ¡Póngase en contacto con nosotros en cualquier momento para obtener un presupuesto gratuito!
La diferencia entre ambos es el carbono: 0,08 % como máximo en el 304, 0,030 % como máximo en el 304L. Todo lo demás se deriva de ahí.
Al soldar un acero austenítico con carbono convencional, el ciclo térmico lleva la zona afectada a un rango donde el carbono se combina con el cromo y precipita como carburo en borde de grano. El cromo que queda secuestrado ya no forma capa pasiva, y la soldadura se vuelve sensible a la corrosión intergranular. Con 0,030 % de carbono, ese mecanismo queda prácticamente bloqueado.
Por eso el 304L es la elección correcta cuando la pieza se suelda y no se va a recocer después, cuando la sección es gruesa y el aporte térmico es alto, y cuando el servicio se mueve entre 425 y 815 °C. Es también el grado habitual en instalaciones alimentarias y farmacéuticas, donde las soldaduras son numerosas y no se plantea un tratamiento posterior.
La contrapartida es mecánica: el límite elástico mínimo baja de 205 a 170 MPa, y la resistencia a la tracción de 515 a 485 MPa. Si el espesor se ha calculado con esos mínimos, hay que reverificarlo antes de cambiar de grado. En piezas conformadas en frío sin soldadura posterior, el 304 convencional sigue siendo perfectamente válido. Los dos grados están desarrollados en la ficha de acero inoxidable 304 y 304L.
En la práctica comercial es frecuente encontrar material con doble certificación 304/304L: cumple el límite de carbono del 304L y las propiedades mecánicas del 304. Resuelve el dilema sin penalizar el cálculo, aunque hay que pedirlo expresamente.
ASME B16.9 cubre los accesorios forjados de soldadura a tope de NPS 1/2 a NPS 48, lo que equivale a DN 15 a DN 1200, y cubre cualquier espesor de pared que se pueda producir. La cota que manda en el isométrico es el centro a extremo, y depende solo del tamaño nominal, no del schedule.
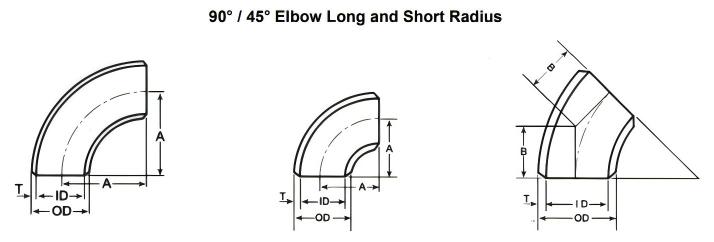
| NPS | DN | 90° radio largo (mm) | 90° radio corto (mm) |
|---|---|---|---|
| 1/2 | 15 | 38,1 | No disponible en B16.9 |
| 1 | 25 | 38,1 | 25,4 |
| 1½ | 40 | 57,1 | 38,1 |
| 2 | 50 | 76,2 | 50,8 |
| 3 | 80 | 114,3 | 76,2 |
| 4 | 100 | 152,4 | 101,6 |
Por encima de NPS 4, la conversión es inmediata porque DN es igual a 25 veces el NPS: NPS 6 es DN 150 y NPS 12 es DN 300. Los codos de radio corto no existen en NPS 1/2 ni en NPS 3/4, así que en esos tamaños solo se puede pedir radio largo. El detalle completo del alcance dimensional está explicado en la página de ASME B16.9.
El bisel de los extremos se prepara según ASME B16.25, con 37,5° como ángulo habitual. El espesor se pide con la misma designación de schedule que el tubo, para evitar escalones interiores.
La clase se añade a continuación del grado y define cómo se fabricó la pieza y qué examen se aplicó a la soldadura. Dos codos WP304 del mismo tamaño pueden tener precios y planes de inspección muy distintos solo por esta letra.
| Clase | Fabricación | Examen no destructivo |
|---|---|---|
| S | Sin costura | Ninguno |
| W | Soldado | Radiografía o ultrasonidos de la soldadura |
| WX | Soldado | Radiografía de todas las soldaduras, con o sin metal de aporte |
| WU | Soldado | Ultrasonidos de todas las soldaduras, cuando la radiografía no es viable o lo pide el propietario |
En diámetros pequeños y medianos, la clase S es la habitual porque el conformado en caliente sobre mandril parte de tubo sin costura. A partir de ciertos tamaños, o cuando el espesor obliga, la pieza se arma por soldadura y entra en la serie W.
Un límite que conviene recordar al revisar ofertas: A403 solo admite piezas mecanizadas desde barra hasta NPS 4, y prohíbe expresamente esa vía en codos, retornos y tes. Un codo WP304 de NPS 6 mecanizado desde barra no cumple la norma.
La pregunta llega en casi todos los proyectos. La respuesta corta es que el 316L lleva molibdeno y el 304 no, y que esa es la razón de la diferencia de precio.
El molibdeno, entre 2,00 y 3,00 % en el 316L, eleva el PREN de la aleación hasta un intervalo de 24 a 26, frente al de 18 a 20 del 304. Traducido al comportamiento en planta: el 316L aguanta mucho mejor la picadura y la corrosión por hendidura cuando hay cloruros, y es el grado por defecto en zonas costeras, en líneas de agua de proceso con contenido salino y en muchos servicios químicos.
En cambio, en servicio interior, en atmósfera controlada y con fluidos no halogenados, el 304 hace exactamente el mismo trabajo por menos dinero. Ambos comparten los mismos mínimos mecánicos: 515 MPa de tracción, 205 MPa de límite elástico y 40 % de alargamiento.
Donde el 316L tampoco llega es en agua de mar templada o en servicios con alta concentración de cloruros a temperatura elevada. Ahí la conversación ya no va de austeníticos convencionales, sino de dúplex, superdúplex o aleaciones 6Mo. Los valores completos del grado con molibdeno están en la ficha de acero inoxidable 316, 316L y 316Ti.
A403 admite como materiales de partida forja, barra, placa y producto tubular sin costura o soldado. Los procesos de conformado que menciona la norma incluyen el martillado, la extrusión, el prensado, el punzonado, el recalcado, el laminado, el curvado, la soldadura por fusión y el mecanizado, solos o combinados.
En la práctica, el codo 304 de tamaño pequeño y medio sale de un tramo de tubo sin costura conformado en caliente sobre mandril. El material se calienta, se curva y la fibra acompaña a la geometría, lo que deja un espesor más homogéneo en el intradós y el extradós. En diámetros grandes es más frecuente el conformado en frío o la unión de segmentos soldados.
El punto delicado es el adelgazamiento. Al curvar, la pared del extradós se estira y pierde espesor, mientras la del intradós se comprime y gana. Un utillaje bien dimensionado y un tubo de partida con margen suficiente evitan que la pieza acabada baje del mínimo de cálculo en la zona del talón.
La gama que fabricamos en esta ruta puede consultarse en la sección de codos de soldadura a tope, donde se detallan tamaños, schedule y clases disponibles.
A403 no deja margen: todos los accesorios deben recibir tratamiento térmico. El estado normal es el recocido de solución con enfriamiento rápido, y la temperatura concreta se fija según el grado y según lo que indique el pedido.
La función del tratamiento es devolver al material el estado metalúrgico previo al conformado. Disuelve los carburos que hayan podido precipitar, homogeneiza la estructura y recupera la resistencia a la corrosión. Sin este paso, una pieza que en composición es correcta puede comportarse en servicio como si no lo fuera.
Tras el horno viene el decapado, que retira la capa de óxido formada durante el calentamiento, y después la pasivación, que favorece la formación de una capa pasiva homogénea. El hierro libre incrustado durante el manipulado es un enemigo silencioso: se manifiesta semanas después como manchas de óxido en una pieza que, según el certificado, es perfecta.
El 304 domina en industria alimentaria y de bebidas: líneas de producto, trasiegos de leche, cerveza y zumos, donde el requisito es la limpieza y la ausencia de contaminación, no la resistencia a cloruros.
En química aparece en líneas de disolventes, ácidos orgánicos diluidos y servicios de proceso sin halogenuros. En arquitectura y en instalaciones de agua potable se usa por su acabado y por su comportamiento frente a la atmósfera.
También es habitual en intercambiadores, serpentines y equipos criogénicos, porque la estructura austenítica conserva la tenacidad a baja temperatura. En cambio, en plantas costeras, en piscinas y en cualquier línea con agua clorada, el 304 queda descartado desde el primer boceto.
El resto del trazado suele acompañarse del mismo material. Si la línea lleva reducciones, la regla de selección entre 304 y 304L se aplica igual en el reductor inox 304.
El punto de partida es el certificado EN 10204 tipo 3.1, que vincula la colada con el análisis químico y los resultados mecánicos reales. Ahí se comprueba que el carbono está realmente por debajo de 0,030 % cuando se ha pedido 304L: es el dato que más veces se da por bueno sin mirarse.
La comprobación positiva de materiales, el PMI, se realiza sobre la pieza terminada cuando hay riesgo de mezcla de grados en el almacén. Un análisis espectrométrico rápido detecta al momento un 304 servido como 316L, un error que en servicio se paga caro.
La inspección dimensional se hace contra B16.9 y presta especial atención al espesor en el extradós, por el adelgazamiento comentado. Los exámenes no destructivos siguen la clase: nada que revisar en S, radiografía o ultrasonidos en W, cobertura total en WX y WU. Las partículas magnéticas no aplican, ya que el austenítico no es ferromagnético.
Por último, el marcado. B16.9 exige identificar fabricante, material, tamaño, espesor y norma. Es la forma más rápida de comprobar en obra que la pieza que llega es la que pidió ingeniería.
Es un accesorio forjado de soldadura a tope fabricado con acero inoxidable austenítico del tipo 304, identificado en ASTM A403 como WP304 con número UNS S30400. Cambia la dirección de la tubería en 45, 90 o 180 grados y se suministra con las dimensiones de ASME B16.9.
El acero inoxidable 304 corresponde a UNS S30400 y su variante de bajo carbono, la 304L, a UNS S30403. En ASTM A403 las designaciones equivalentes son WP304 y WP304L. El sufijo L indica un contenido máximo de carbono de 0,030 por ciento.
Cuando la pieza se va a soldar y no se prevé recocido posterior, en secciones gruesas y en servicio entre 425 y 815 grados centígrados. El WP304L tiene un carbono máximo de 0,030 por ciento, lo que limita la precipitación de carburos de cromo y evita la corrosión intergranular en la zona afectada por el calor. La contrapartida es un límite elástico mínimo algo menor, 170 MPa frente a 205 MPa.
Una resistencia a la tracción mínima de 515 MPa, un límite elástico del 0,2 por ciento mínimo de 205 MPa y un alargamiento mínimo del 40 por ciento. La dureza máxima se sitúa entre 201 y 217 HB, equivalente a 92 HRB.
No es la elección adecuada. El 304 tiene un índice PREN de entre 18 y 20, insuficiente frente a la picadura por cloruros. En esos servicios se emplea el 316L, con molibdeno entre 2,00 y 3,00 por ciento y un PREN de entre 24 y 26. Tampoco conviene el 304 en agua de mar templada, donde incluso el 316L se queda corto.
Cuatro. La clase S corresponde a piezas sin costura, sin examen de soldadura. La clase W admite soldadura con examen radiográfico o ultrasónico de la costura. La clase WX exige radiografía de todas las soldaduras y la clase WU la sustituye por ultrasonidos cuando la radiografía no resulta viable.
Solicite presupuesto
Fabricamos codos A403 WP304 y WP304L según ASME B16.9, en 45°, 90° y 180°, radio largo y radio corto, de NPS 1/2 a NPS 48. Indíquenos tamaño, schedule y clase de fabricación.