El codo inoxidable de 90 grados es el accesorio que resuelve el cambio de dirección más frecuente en una planta: el giro en ángulo recto. Existe en dos geometrías, radio largo y radio corto, y la elección entre una y otra tiene consecuencias que van bastante más allá del espacio que ocupa el accesorio. La pérdida de carga, la erosión en servicio con sólidos y el comportamiento en la aspiración de una bomba cambian de forma apreciable con ese solo parámetro.
Esta página se ocupa únicamente del codo de 90°. Para los cambios de 45° hay una guía específica del codo de 45 grados, y el criterio general de la familia está recogido en la página del codo de acero inoxidable.
Es un accesorio de soldadura a tope que desvía la corriente un cuarto de vuelta. Ambos extremos se biselan y se sueldan al tubo, de modo que la unión queda integrada en la línea sin bridas ni roscas. Como el resto de accesorios de ASME B16.9, no tiene una clase de presión propia: la presión admisible la fija el tubo al que se suelda y, si hay brida, la de esa brida.
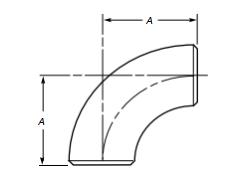
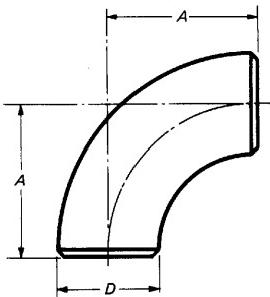
La cota que define al codo es la distancia desde el centro teórico de la curva hasta la cara de cada extremo, la llamada dimensión centro a extremo y designada A en las tablas. Esa cota es la que se usa para calcular la longitud de corte del tubo en un isométrico, y es la única que el montador necesita saber.
Los codos de 90° se fabrican en acero inoxidable austenítico según ASTM A403, en espesores desde Sch 5S hasta XXS y en diámetros de NPS 1/2 a NPS 48. Para servicio de baja presión y alta resistencia a la corrosión existe la alternativa ligera de MSS SP-43, que ASME B16.9 excluye expresamente de su campo de aplicación.
El radio de la línea de centro distingue a las dos familias. En el codo de radio largo, abreviado LR, ese radio vale 1,5 veces el diámetro nominal, y la cota A es también 1,5 × NPS. En el de radio corto, SR, tanto el radio como la cota A valen 1,0 × NPS. Un NPS 4 LR mide 152,4 mm de centro a extremo; el mismo NPS 4 SR mide 101,6 mm.
| Parámetro | Radio largo LR, 1.5D | Radio corto SR, 1.0D |
|---|---|---|
| Radio de la línea de centro | 1,5 × NPS | 1,0 × NPS |
| Cota centro a extremo A | 1,5 × NPS | 1,0 × NPS |
| A en NPS 2 | 76,2 mm | 50,8 mm |
| A en NPS 4 | 152,4 mm | 101,6 mm |
| Coeficiente n de Crane | 16 | 30 |
| Espacio ocupado por giro | Mayor | Unos 25 % menor |
| Erosión en servicio con sólidos | Menor | Mayor, el impacto es más frontal |
| Aspiración de bomba | Recomendado | Desaconsejado |
| Tamaños disponibles | NPS 1/2 a 48 | NPS 1 a 24 |
El criterio por defecto en planta de proceso es el radio largo. El radio corto se justifica cuando el trazado físicamente no admite otra cosa: interior de skids, salas de máquinas de buques, reformas con espacio muy limitado. Conviene recordar que las instalaciones antiguas construidas íntegramente en SR obligan a respetar esa geometría en las reposiciones, aunque el resto de la planta use LR.
Las cifras siguientes recogen la cota A de los codos de 90° en las dos geometrías. Los valores de radio largo hasta NPS 4 proceden de la tabla de ASME B16.9 y se expresan en milímetros. A partir de NPS 2½ en radio corto, la cota sigue la regla A = 1,0 × NPS.
| NPS | DN | Diámetro exterior en bisel (mm) | 90° LR, A (mm) | 90° SR, A (mm) |
|---|---|---|---|---|
| 1/2 | DN 15 | 21,3 | 38,1 | No normalizado |
| 3/4 | DN 20 | 26,7 | 38,1 | No normalizado |
| 1 | DN 25 | 33,4 | 38,1 | 25,4 |
| 1¼ | DN 32 | 42,2 | 47,8 | 31,8 |
| 1½ | DN 40 | 48,3 | 57,1 | 38,1 |
| 2 | DN 50 | 60,3 | 76,2 | 50,8 |
| 2½ | DN 65 | 73,0 | 95 | 63,5 |
| 3 | DN 80 | 88,9 | 114,3 | 76,2 |
| 3½ | DN 90 | 101,6 | 133 | 88,9 |
| 4 | DN 100 | 114,3 | 152,4 | 101,6 |
| 6 | DN 150 | 168,3 | 229 | 152,4 |
| 8 | DN 200 | 219,1 | 305 | 203,2 |
| 12 | DN 300 | 323,9 | 457 | 304,8 |
| 24 | DN 600 | 610,0 | 914 | 609,6 |
Un detalle que conviene retener: en radio largo la cota A se mantiene en 38,1 mm tanto en NPS 1/2 como en NPS 1. Por debajo de NPS 1 la norma fija ese suelo, y de NPS 1 en adelante la regla 1,5 × NPS se cumple sin excepción. Las cotas completas de la familia de radio corto, con pesos, están en la página de dimensiones de codos de radio corto ASME B16.9.
Es la pregunta que más veces aparece en una hoja de consulta, y la respuesta está en la propia aritmética de la norma. En un codo de radio corto la cota centro a extremo vale exactamente el NPS. Para NPS 1/2 sería de 12,7 mm, mientras que el radio exterior del tubo ya es de 10,65 mm. El cuerpo disponible entre el centro teórico y la cara del extremo resulta apenas mayor que el propio radio de la sección.
Con esa geometría no hay sitio para conformar la curva, ni para dejar el tramo recto que permite biselar a 37,5° según ASME B16.25, ni para soldar sin que el calor afecte a la zona ya curvada. ASME B16.9 simplemente no tabula esos tamaños dentro de la familia de radio corto, y las tablas arrancan en NPS 1 con sus 25,4 mm.
La consecuencia en obra es directa: en NPS 1/2 y 3/4 solo se puede pedir radio largo, con sus 38,1 mm. Cualquier isométrico que acote un codo de radio corto en esos diámetros contiene un error de diseño, y lo mismo vale para una orden de compra. Si el espacio es tan ajustado que el radio largo no cabe, la alternativa pasa por desplazar el nodo, no por inventarse una pieza que la norma no recoge.
Las tolerancias del codo se reparten en tres grupos: las cotas centro a extremo, el diámetro en el bisel y las desviaciones angulares. Todas ellas importan en el momento de la alineación, porque un codo que sale de tolerancia obliga a forzar el tubo, y un tubo forzado es una junta con tensión residual.
| Concepto | NPS 1/2 a 4 | NPS 5 a 24 | NPS 26 a 48 |
|---|---|---|---|
| Centro a extremo A | ±2 mm | ±2 mm | ±3 mm (26–30) y ±5 mm (32–48) |
| Diámetro exterior en bisel | +1,6 / −0,8 mm (1/2–2½) y ±1,6 mm (3–4) | +2,4 / −1,6 mm (5–8); +4,0 / −3,2 mm (10–18); +6,4 / −4,8 mm (20–24) | +6,4 / −4,8 mm |
| Desviación angular Q | ±1° | ±2° (5–8); ±3° (10–16); ±4° (18–24) | ±5° |
| Desviación de plano P | ±2 mm | ±4 mm (5–8); ±5–6 mm (10–16); ±10 mm (18–24) | ±10 mm (26–30) y ±13–19 mm (32–48) |
| Espesor mínimo en cualquier punto | 87,5 % del nominal | 87,5 % del nominal | 87,5 % del nominal |
La regla del 87,5 % merece un comentario. Coincide con la tolerancia en menos del tubo, así que el codo nunca es más grueso que la tubería a la que se suelda en el caso más desfavorable. Calcular la presión admisible con el espesor nominal sobreestima la capacidad real de la pieza en torno a un 13 %, un margen que en líneas ajustadas conviene no ignorar.
Los codos de acero inoxidable se piden con los grados de ASTM A403. La elección depende del fluido y de la temperatura, no del ángulo ni del radio. En la práctica, tres grados concentran casi todo el consumo.
| Grado | UNS | Tracción mín. / Límite elástico mín. | Servicio |
|---|---|---|---|
| WP304 | S30400 | 515 MPa / 205 MPa | Servicio general, agua, vapor limpio |
| WP304L | S30403 | 485 MPa / 170 MPa | Líneas soldadas sin recocido posterior |
| WP316L | S31603 | 485 MPa / 170 MPa | Cloruros, PREN 24–26, química y farmacia |
| WP310S | S31008 | 515 MPa / 205 MPa | Alta temperatura, hasta 1.050 °C en aire |
| WPS31254 | S31254 | 650 MPa / 300 MPa | Agua de mar, cloruros severos |
Dos precisiones al escribir la hoja de datos. La tabla de grados de A403 incluye WP310S y no WP310, así que pedir WP310 es pedir algo que la norma no contempla. Y no existe WP316Ti: el acero 316Ti es EN 1.4571 con UNS S31635 y su equivalente de forja es F316Ti bajo ASTM A182. El codo de acero inoxidable 304 tiene su propia página con el desarrollo completo del material.
La clase describe el modo de obtención del cuerpo y el nivel de examen no destructivo aplicado a la costura. Solo los grados WP la admiten; los CR de MSS SP-43 no tienen clasificación.
ASTM A403 impone además una restricción que conviene recordar al evaluar ofertas: los codos, las curvas de retorno, las tes y los colectores con derivación no pueden obtenerse por mecanizado directo de barra, ni siquiera por debajo de NPS 4. La fibra del material forjado es lo que aporta resistencia en el intradós de la curva.
El método más extendido para estimar la pérdida local de un accesorio es el de Crane TP-410. Cada accesorio se expresa como un número n de diámetros de tubo recto equivalente, y el coeficiente de resistencia resulta de multiplicar ese número por el factor de fricción plenamente turbulento fT del tamaño considerado.
| Tamaño | fT | K en 90° radio largo (n = 16) | K en 90° radio corto (n = 30) |
|---|---|---|---|
| NPS 1 | 0,023 | 0,37 | 0,69 |
| NPS 2 | 0,019 | 0,30 | 0,57 |
| NPS 4 | 0,017 | 0,27 | 0,51 |
| NPS 6 | 0,015 | 0,24 | 0,45 |
| NPS 12 a 16 | 0,013 | 0,21 | 0,39 |
La lectura es clara: pasar de radio corto a radio largo reduce la resistencia local en torno a un 47 % para el mismo diámetro. En una línea con decenas de cambios de dirección, esa diferencia se acumula y acaba notándose en la altura que hay que pedirle a la bomba. Los valores de fT de la tabla corresponden a acero comercial limpio; en acero inoxidable, con menor rugosidad, el valor real es algo inferior, así que el cálculo queda del lado conservador.
La pérdida se traduce a altura de fluido con la expresión h = K × v²/2g. En una línea de NPS 4 con agua a 2 m/s, la altura de velocidad es de 0,204 m, de modo que un codo LR aporta 0,055 m y uno SR unos 0,104 m. Por accesorio la cifra parece pequeña; en una red completa deja de serlo. La precisión de estos coeficientes es limitada, del orden del 10 % en el mejor de los casos y del 25 % al 30 % como estimación realista, así que conviene no afinar más de la cuenta en fase de anteproyecto.
El procedimiento dominante es el conformado en caliente por mandril. Se parte de un tramo de tubo sin costura, se calienta por inducción y se empuja sobre un mandril interno que obliga al material a adoptar la curvatura deseada. El espesor del intradós aumenta por compresión y el del extradós disminuye por estiramiento, y ese reparto es lo que obliga a partir de un tubo algo más grueso que el espesor final previsto.
En diámetros pequeños se emplea también el conformado en frío por prensa, con dos medias piezas que después se sueldan. Esa costura longitudinal es la que da lugar a las clases W, WX y WU. Por encima de NPS 24, o cuando el espesor es muy elevado, la chapa y la soldadura son la única vía razonable.
Todo codo A403 se entrega en estado tratado térmicamente. El recocido de solución se hace a un mínimo de 1.040 °C para WP304, WP304L, WP316 y WP316L, con enfriamiento rápido en agua u otro medio que evite la resensibilización. La norma exige que la soldadura se complete antes del tratamiento, y que cualquier reparación posterior obligue a repetirlo por completo.
El control de un lote de codos empieza por el certificado EN 10204 3.1, que recoge la composición por colada y los resultados del ensayo de tracción sobre la pieza terminada. Después viene la verificación física.
El marcado sobre el cuerpo incluye la marca del fabricante, la designación del material, el tamaño nominal, la serie de espesor, la referencia a B16.9 y el número de colada. Ese último dato es el que permite reconstruir la trazabilidad del material años después, y merece comprobarse en recepción en lugar de darlo por bueno.
El codo de 90° aparece en los cambios de nivel de rack, en las entradas y salidas de equipos, en los lazos de instrumentos y en los tramos de descarga de bombas. En líneas de vapor el radio largo es la norma, porque el giro suave reduce la erosión por gotas arrastradas. En servicios con lodos o con arrastre de sólidos, la diferencia de vida útil entre LR y SR es apreciable: en el radio corto las partículas inciden de forma más frontal sobre el extradós.
En la industria alimentaria y farmacéutica el codo LR de 304L en Sch 10S o 40S, soldado orbitalmente y sin recocido posterior, es la configuración estándar. El acabado interior importa más que el espesor en estos casos, y conviene indicarlo en el pedido.
En servicios criogénicos el acero austenítico mantiene su tenacidad, y la familia A403 cubre desde unos −255 °C hasta 815 °C según el grado. Para temperatura elevada sostenida, el grado correcto es WP310S. Hay que tener presente que los aceros con alto cromo y níquel pueden precipitar fase sigma entre 650 y 900 °C, con la consiguiente fragilización en frío.
Una línea de pedido bien escrita evita la mayoría de las devoluciones. Para un codo de 90° de acero inoxidable, la información mínima es el ángulo, el radio, el tamaño, la serie y la especificación de material con su clase.
Un recordatorio sobre la nomenclatura: los codos de radio corto figuraban antes en ASME B16.28. Esa edición se retiró y su contenido se publica hoy dentro de ASME B16.9, de modo que la referencia correcta en un documento nuevo es ASME B16.9 indicando el radio. Los planos antiguos que citan B16.28 siguen siendo válidos en cuanto a geometría, porque las cotas no cambiaron.
Si el cambio de dirección necesario es de 45°, la referencia es la página del codo de 45 grados. Y para ver las opciones de fabricación disponibles, consulte la página de codos de soldadura a tope.
El radio de la línea de centro. En el radio largo vale 1,5 veces el NPS, de modo que la cota centro a extremo es de 1,5 por NPS, mientras que en el radio corto vale 1,0 veces el NPS. En un NPS 4 eso se traduce en 152 mm frente a 101,6 mm. El radio largo genera una pérdida de carga menor, erosiona menos y deja una transición más suave; el radio corto ocupa un 25 % menos de espacio y se reserva para trazados muy comprimidos.
ASME B16.9 no tabula esos tamaños. La cota centro a extremo de un codo de radio corto es igual al NPS, así que en NPS 1/2 sería de 12,7 mm, apenas por encima del radio exterior del tubo, que es de 10,65 mm. Queda un cuerpo demasiado corto para conformar la curva, biselar los extremos y soldar sin dañar la pieza. La solución en esos diámetros es emplear un codo de radio largo.
ASME B16.9 fija las dimensiones, las tolerancias y el marcado de los codos de soldadura a tope de radio largo y radio corto. ASTM A403 regula el material, la fabricación, el tratamiento térmico y los ensayos de los accesorios de acero inoxidable austenítico. Los codos de radio corto figuraban antes en ASME B16.28, pero esa edición fue retirada y su contenido se publica ahora dentro de ASME B16.9.
Bastante más de lo que suele suponerse. Por el método de Crane TP-410, el coeficiente de resistencia vale K igual a n por f sub T, con n de 16 para el radio largo y de 30 para el radio corto, y f sub T de 0,017 en NPS 4. Eso da K de 0,27 en radio largo frente a 0,51 en radio corto, es decir, un 47 % menos de resistencia local. En NPS 6 la comparación es de 0,24 frente a 0,45.
Para los codos de NPS 1/2 a NPS 24 la tolerancia es de ±2 mm. De NPS 26 a 30 sube a ±3 mm y de NPS 32 a 48 a ±5 mm. Las tolerancias angulares son de ±1 grado de desviación angular y ±2 mm de desviación de plano hasta NPS 4, y crecen con el diámetro hasta ±4 grados y ±10 mm en el rango de NPS 18 a 24.
No es recomendable. El giro brusco altera el perfil de velocidades que llega al impulsor y favorece la cavitación, justo en el punto donde el margen de NPSH disponible es más estrecho. La práctica habitual en aspiración es radio largo, con un tramo recto de entre cinco y diez diámetros antes de la boca de la bomba. El radio corto se reserva para líneas de descarga o servicios donde el espacio manda.
Solicite presupuesto
Fabricamos codos de 90 grados de acero inoxidable según ASME B16.9 y ASTM A403, en radio largo y radio corto, de NPS 1/2 a NPS 48. Envíenos su especificación con ángulo, radio, tamaño y serie.