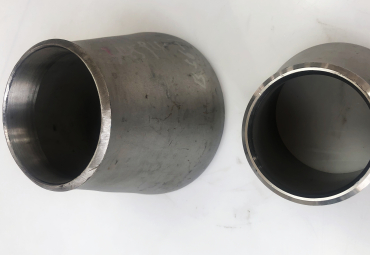
El reductor inox 304 es la versión en acero inoxidable austenítico 18-8 del accesorio que adapta dos secciones de tubería en la misma línea. Es el reductor más vendido de la gama inoxidable, y no por casualidad: cubre la mayoría de los servicios de proceso que no implican cloruros, y está disponible en prácticamente cualquier tamaño y espesor.
Esta página se ocupa de las reducciones de acero inoxidable 304 desde el punto de vista del material. El criterio general de la familia, con la comparación entre cuerpo concéntrico y excéntrico y las reglas de orientación en obra, está en la guía de reductores de acero inoxidable.
Es un accesorio de soldadura a tope con dos extremos de distinto diámetro, fabricado en acero inoxidable 304 o 304L según ASTM A403 y dimensionado según ASME B16.9. Se designa por los dos tamaños en orden, primero el extremo mayor y después el menor.
El reductor se suelda directamente al tubo y se suministra en el mismo espesor que la tubería adyacente. No tiene clase de presión propia: la presión admisible de la unión la fija el tubo, como en el resto de accesorios de soldadura a tope. Tampoco ASME B16.9 le asigna una envolvente presión-temperatura independiente.
Existe en dos geometrías. En la concéntrica ambos extremos comparten el eje; en la excéntrica uno de los lados es plano y el eje queda desplazado. La elección entre ambas no depende del material, sino del servicio y de la orientación de la línea, y se trata en detalle en la guía de la familia.
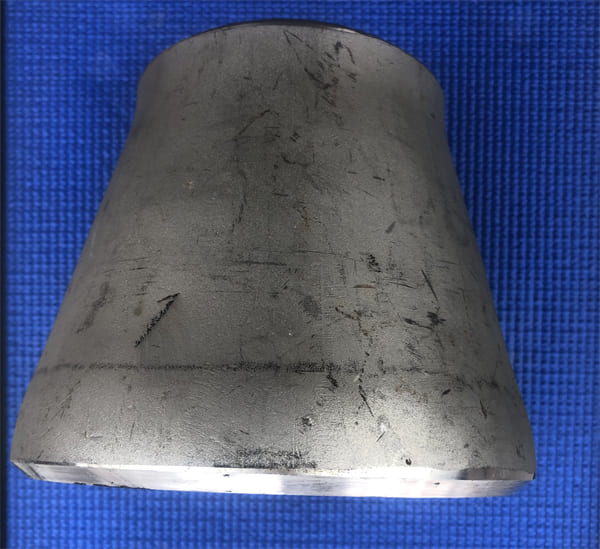
La designación completa del material dice mucho más de lo que parece. El prefijo WP indica que el accesorio se fabrica según un estándar ASME de dimensiones, normalmente B16.9. Si apareciera CR en su lugar, la pieza respondería a MSS SP-43, la familia ligera para servicio corrosivo de baja presión, que no admite clasificación por clases.
| Elemento | WP304 (UNS S30400) | WP304L (UNS S30403) |
|---|---|---|
| Carbono | ≤ 0,08 % | ≤ 0,030 % |
| Cromo | 18,0–20,0 % | 18,0–20,0 % |
| Níquel | 8,0–10,5 % | 8,0–12,0 % |
| Manganeso | ≤ 2,00 % | ≤ 2,00 % |
| Silicio | ≤ 0,75 % | ≤ 0,75 % |
| Fósforo | ≤ 0,045 % | ≤ 0,045 % |
| Azufre | ≤ 0,030 % | ≤ 0,030 % |
| Hierro | Resto | Resto |
La estructura austenítica del 304 es la que explica su comportamiento: no es magnético en estado recocido, conserva la tenacidad a temperaturas criogénicas y se conforma con facilidad. El cromo aporta la película pasiva, y el níquel estabiliza la austenita. Las propiedades completas del material base se desarrollan en la página del acero inoxidable 304 y 304L.
Los valores siguientes son los mínimos de aceptación en estado recocido en solución que fija ASTM A403 para el accesorio terminado. Corresponden a la pieza, no al material de partida, y son los que deben aparecer en el certificado.
| Propiedad | WP304 | WP304L |
|---|---|---|
| Resistencia a tracción (mín.) | 515 MPa | 485 MPa |
| Límite elástico 0,2 % (mín.) | 205 MPa | 170 MPa |
| Alargamiento (mín.) | 40 % | 40 % |
| Dureza (máx.) | 201–217 HB / 92 HRB | 201–217 HB / 92 HRB |
| Densidad | 8,00 g/cm³ | 8,00 g/cm³ |
| Intervalo de fusión | 1400–1450 °C | 1400–1450 °C |
| Módulo elástico | 193–200 GPa | 193–200 GPa |
| Coeficiente de dilatación (20–100 °C) | 17,2–17,3 ×10⁻⁶ /°C | 17,2–17,3 ×10⁻⁶ /°C |
| Conductividad térmica (100 °C) | 16,2 W/m·K | 16,2 W/m·K |
| Resistividad eléctrica | 0,72 µΩ·m | 0,72 µΩ·m |
| PREN aproximado | 18–20 | 18–20 |
El dato de dilatación térmica tiene una consecuencia práctica que conviene tener presente. El coeficiente del acero austenítico es un 50 % más alto que el del acero al carbono, así que una línea mixta que cicla en temperatura desarrolla tensiones diferenciales en las uniones. Es un argumento más para no mezclar materiales sin aislamiento dieléctrico.
La diferencia es el carbono, y toda la discusión se reduce a eso. El 304 admite hasta un 0,08 %; el 304L se detiene en el 0,030 %. Por encima de unos 425 °C, el carbono del 304 tiende a combinarse con el cromo formando carburos que precipitan en el borde de grano. El cromo queda entonces inmovilizado y la zona pierde su protección, lo que se traduce en corrosión intergranular.
En un reductor ese fenómeno importa por una razón concreta: la pieza se suelda en obra por los dos extremos. Cada cordón crea una zona afectada por el calor que atraviesa el intervalo de sensibilización. Con 304L, el carbono disponible es tan poco que la precipitación no alcanza nivel crítico, y la línea puede entrar en servicio sin recocido posterior. Con 304, la misma soldadura deja el material expuesto.
El precio de esa ventaja está en las propiedades garantizadas. El 304L baja a 485 MPa de tracción y 170 MPa de límite elástico, frente a los 515 y 205 MPa del 304. En la mayoría de los servicios de proceso esa diferencia no se aprovecha, porque el espesor lo gobierna la presión de diseño calculada sobre el tubo, y el accesorio comparte la envolvente de ese tubo. En servicio por encima de 425 °C sostenido, en cambio, el 304 recupera ventaja: su carbono más alto garantiza resistencia en caliente.
Una nota sobre la sustitución. Bajar de 304 a 304L suele admitirse sin trámite, porque el material de menor carbono es más soldable. Subir de 304L a 304 requiere aprobación expresa de la ingeniería del proyecto, dado que cambian las propiedades garantizadas.
El material no altera la geometría, pero sí condiciona dónde se usa cada tipo. El reductor inox 304 se pide concéntrico en tramos verticales, donde no hay problema de purga ni de ventilación, y en servicios secos. En tramos horizontales entra en juego la orientación.
En la aspiración horizontal de una bomba, el reductor excéntrico se monta con el plano arriba. La corona de la tubería queda continua y el gas arrastrado viaja hacia el impulsor en lugar de acumularse en un escalón. Las guías de diseño de admisión, entre ellas ANSI/HI 9.6.5, añaden un requisito que se olvida a menudo: entre cinco y diez diámetros de tubo recto entre el reductor y la boca de la bomba.
En líneas horizontales apoyadas en rack, el plano va abajo. El fondo del tubo mantiene su cota a lo largo del tramo, la tubería apoya sobre el soporte sin zapatas a medida y el líquido no encuentra un punto bajo donde quedarse. En líneas de vapor o de gas húmedo, el plano abajo permite además que el condensado drene en lugar de formar una bolsa que termine en golpe de ariete.
La orientación tiene que figurar en el isométrico y en la orden de compra. Una vez montado el aislamiento, un reductor excéntrico instalado del revés es indistinguible del correcto, y el error solo se manifiesta cuando la bomba empieza a cavitar.
En HT PIPE, los reductores de acero inoxidable 304 son diseñados y fabricados de acuerdo con estándares internacionales y son ampliamente conocidos por su robustez, dimensiones precisas, durabilidad, acabado y resistencia a la corrosión. HT PIPE puede suministrar reductores inox 304 en varios tamaños, dimensiones y espesores para cubrir los requisitos de diversas industrias, como centrales eléctricas, automóviles, ingeniería pesada, en alta mar y química. Si está buscando elegir el mejor fabricante o proveedor de reductores de acero inoxidable 304 A403 en China, ¡contáctenos!
ASME B16.9 fija la longitud entre extremos del reductor, la cota H, en función del diámetro mayor. El material no influye: las cotas son las mismas en 304, en 316L o en cualquier otro grado de la familia.
| NPS (extremo mayor) | DN | Longitud entre extremos H (mm) | Tolerancia (mm) |
|---|---|---|---|
| 3/4 | DN 20 | 38 | ±2 |
| 1 | DN 25 | 51 | ±2 |
| 1½ | DN 40 | 64 | ±2 |
| 2 | DN 50 | 76 | ±2 |
| 3 | DN 80 | 89 | ±2 |
| 4 | DN 100 | 102 | ±2 |
| 6 | DN 150 | 140 | ±2 |
| 8 | DN 200 | 152 | ±2 |
| 12 | DN 300 | 203 | ±2 |
El reductor normalizado más pequeño arranca en NPS 3/4 de extremo mayor, así que no existe reductor de NPS 1/2 en la tabla. Las tolerancias generales completan el cuadro: el diámetro en el bisel admite +1,6 y −0,8 mm hasta NPS 2½, y ±1,6 mm entre NPS 3 y 4. El espesor mínimo en cualquier punto es el 87,5 % del nominal.
Ese 87,5 % coincide con la tolerancia en menos del 12,5 % del tubo, de manera que el reductor y la tubería comparten el mismo espesor en el caso más desfavorable. Calcular la presión admisible con el espesor nominal sobreestima la capacidad real de la pieza en torno a un 13 %.
La clase indica cómo se ha obtenido el cuerpo del reductor y qué examen no destructivo se ha practicado sobre la costura. Solo los grados WP la admiten.
La elección de clase rara vez la toma el comprador por iniciativa propia; la fija la especificación de piping del proyecto. Lo que sí conviene vigilar es la coherencia entre la clase pedida y el informe de examen que acompaña al material.
El reductor inox 304 cubre los servicios de proceso en los que el fluido no contiene cloruros en concentración apreciable. Agua desmineralizada, vapor limpio, aire comprimido seco, aceites vegetales, productos lácteos y bebidas son sus terrenos naturales. En la industria alimentaria y farmacéutica, la versión 304L en Sch 10S o 40S, soldada orbitalmente, es la configuración dominante.
En la aspiración de bombas de agua de servicios generales, el reductor excéntrico 304 resuelve la transición entre la línea y la boca del equipo. En colectores de distribución, la versión concéntrica adapta las secciones sin desplazar el eje.
Donde el 304 no debe emplearse es en agua de mar, en salmueras, en servicios con ácidos orgánicos a temperatura ni en atmósferas marinas sin protección. Su PREN de 18 a 20 se queda corto frente al 24 a 26 del 316L, que incorpora entre un 2,00 % y un 3,00 % de molibdeno. Para cloruros severos la referencia sube hasta WPS31254, un austenítico con 6 % de molibdeno y 2100 °F de temperatura de recocido.
En temperatura, la familia A403 se mueve entre unos −255 °C y 815 °C según el grado. El 304 resulta adecuado en servicio criogénico y hasta varios cientos de grados. Para alta temperatura sostenida, el reductor correcto es WP310S, con UNS S31008, que alcanza 1.050 °C en atmósfera oxidante. Conviene recordar que la tabla de grados de A403 no incluye WP310.
Todo reductor A403 se entrega tratado térmicamente, con recocido de solución a un mínimo de 1.040 °C y enfriamiento rápido en agua u otro medio equivalente. La norma exige que la soldadura esté terminada antes del tratamiento, y que cualquier reparación posterior obligue a repetirlo completo.
El marcado del cuerpo recoge la marca del fabricante, la designación del material, el tamaño nominal, la serie, la referencia a B16.9 y el número de colada. Ese número es el que permite reconstruir la trazabilidad años después, y merece comprobarse en recepción. El reductor entra así en la misma cadena documental que el tubo, que es lo que exige cualquier auditoría posterior.
Una línea de pedido completa evita la mayoría de las incidencias. Para un reductor de acero inoxidable 304, la información mínima es la siguiente.
Si el reductor forma parte de un cambio de dirección, el codo de acero inoxidable 304 completa la misma línea con el criterio de radio. Y para ver las configuraciones de fábrica disponibles, consulte la página de reductores de soldadura a tope.
A403 es la especificación ASTM de accesorios de tubería de acero inoxidable austenítico forjado. El prefijo WP indica que la pieza se fabrica según un estándar ASME de dimensiones, normalmente ASME B16.9, y el número 304 identifica la aleación, con UNS S30400, un 18 % de cromo y un 8 % de níquel. El sufijo L, cuando aparece, limita el carbono al 0,030 %.
Cuando la línea se va a soldar en obra y no se va a recocer después. El carbono del 304L no pasa del 0,030 %, con lo que se limita la precipitación de carburos de cromo en la zona afectada por el calor y se evita la corrosión intergranular. En servicio por encima de 425 °C, en cambio, el 304 recupera ventaja porque su mayor contenido de carbono garantiza resistencia en caliente.
En estado recocido en solución, la resistencia mínima a tracción es de 515 MPa, el límite elástico mínimo al 0,2 % de 205 MPa y el alargamiento mínimo del 40 %. La dureza máxima se sitúa entre 201 y 217 HB, equivalentes a 92 HRB. La densidad es de 8,00 gramos por centímetro cúbico y el módulo elástico de 193 a 200 GPa.
Mal. El PREN del 304 se sitúa entre 18 y 20, frente al 24 a 26 del 316L, que aporta entre un 2,00 % y un 3,00 % de molibdeno. En agua con contenido apreciable de cloruros, en agua de mar o en servicios con ácidos orgánicos a temperatura, el 304 sufre picaduras y corrosión por rendijas. Para esos casos hay que subir a WP316L o a un grado superaustenítico como WPS31254.
La longitud entre extremos depende solo del extremo mayor. En NPS 1 es de 51 mm, en NPS 2 de 76 mm, en NPS 3 de 89 mm, en NPS 4 de 102 mm, en NPS 6 de 140 mm y en NPS 8 de 152 mm. El reductor más pequeño normalizado tiene el extremo mayor en NPS 3/4, con 38 mm. La tolerancia sobre esa longitud es de ±2 mm hasta NPS 24, y el material del accesorio no altera estas cotas.
ASTM A403 exige un recocido de solución a un mínimo de 1.040 grados Celsius, seguido de enfriamiento rápido en agua u otro medio que evite la resensibilización. La norma obliga a realizar toda la soldadura antes del tratamiento térmico, y a repetirlo por completo si la pieza se repara después. Las piezas mecanizadas de material ya recocido quedan exentas, con el límite de NPS 4.
Solicite presupuesto
Fabricamos reductores inox 304 y 304L según ASME B16.9 y ASTM A403, concéntricos y excéntricos, de NPS 3/4 a NPS 48. Envíenos su especificación con tamaños, serie, tipo y orientación.