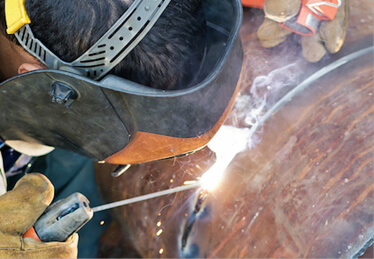
Un cordón de soldadura necesita espacio. Si los dos extremos se enfrentan en escuadra, el metal de aportación solo puede depositarse en la superficie y la unión queda sin penetración en la raíz, que es justo la zona que trabaja a tracción cuando la línea se presuriza.
El bisel abre una garganta que permite trabajar desde el fondo hacia arriba, con el electrodo o el hilo alcanzando la raíz. Al mismo tiempo define cuánto metal hay que aportar: una preparación estrecha reduce el consumo de consumible y el calor aportado, con menos deformación y menos tensión residual.

La norma que define la geometría de los extremos para soldadura a tope es ASME B16.25, Buttwelding Ends. Para espesores de hasta 22 mm establece un bisel en V sencilla con 37,5° ± 2,5° por lado y una cara de raíz de 1,6 ± 0,8 mm.
La cara de raíz merece atención porque es el parámetro que más se discute en obra. Si queda demasiado gruesa, el arco no funde el fondo y la pasada de raíz no penetra. Si queda demasiado fina, el metal se quema y cae en forma de gota al interior del tubo, donde nadie va a poder rectificarlo.
Por encima de 22 mm de espesor nominal, B16.25 exige bisel compuesto. La razón es económica y técnica a la vez: mantener 37,5° en una pared de 40 mm obligaría a depositar una cantidad enorme de metal de aportación.
La geometría compuesta mantiene el tramo inferior a 37,5° durante unos 19 ± 2 mm de altura y continúa con un ángulo de transición de 10° hasta el borde exterior. El resultado es una garganta estrecha en la parte alta, con menos sección que rellenar, sin perder el acceso a la raíz.
| Tipo de preparación | Geometría | Cuándo se usa |
|---|---|---|
| V sencilla | 37,5° ± 2,5°, cara de raíz 1,6 ± 0,8 mm | Espesor hasta 22 mm, el caso más común |
| V compuesta | 37,5° en los primeros 19 ± 2 mm y 10° en el tramo superior | Obligatoria por encima de 22 mm según B16.25 |
| J y U | Fondo redondeado con flanco casi vertical | Espesores muy altos; ahorro de aportación |
| J compuesta | Combinación de fondo redondeado y transición superior | Soldadura automatizada de pared gruesa |
Las preparaciones en J y en U reducen el volumen de aportación de forma apreciable frente a la V, del orden de un 30 a un 50 % según la geometría. A cambio exigen una máquina capaz de generar el radio de fondo, así que su uso se concentra en talleres con utillaje específico y series largas.
Un malentendido frecuente es creer que ASME B16.25 define la abertura de raíz. No lo hace. La norma fija la geometría del bisel; la separación entre los dos extremos en el momento de soldar la determina el procedimiento de soldadura y los requisitos de alineación del código de tubería aplicable.
En la práctica de taller se trabaja con aberturas del orden de 1,6 mm, con la misma tolerancia que la cara de raíz, pero el valor que manda es el del WPS calificado. Lo mismo ocurre con el desalineamiento interior, cuyos límites recoge ASME B31.3: corregirlo a base de palanca introduce tensiones que nadie ha calculado y que se suman a las de servicio.
| Método | Acabado y precisión | Coste y ritmo |
|---|---|---|
| Máquina biseladora mecánica | El mejor y el más repetible; superficie lisa sin afectación térmica | Inversión en equipo; ritmo alto y estable en serie |
| Corte con llama | Superficie rugosa con zona endurecida; exige desbaste posterior | Muy rápido en espesores grandes y bajo coste por corte |
| Plasma | Buen acabado, corte más estrecho que la llama | Equipo más caro; imprescindible en inoxidable y aleaciones |
| Corte en frío (sierra, fresado) | Sin aporte térmico; imprescindible en materiales sensibles | Más lento; reservado a inoxidable, dúplex y aleaciones de níquel |
La elección no depende solo del material. Un lote de veinte cortes iguales justifica preparar una máquina y una plantilla; tres cortes puntuales en una parada no la justifican, y ahí la llama o el plasma portátil resuelven el problema siempre que se repase la superficie antes de soldar.
El oxicorte no sirve para el acero inoxidable. El proceso depende de la oxidación exotérmica del hierro, y la capa de cromo protege al material justamente de eso. Toca recurrir a corte en frío, plasma o láser.
Al elegir el método térmico aparece un segundo problema. Entre 425 y 870 °C el acero inoxidable se sensibiliza: el carbono se combina con el cromo en los bordes de grano y deja zonas empobrecidas que luego se corroen con preferencia. El corte térmico crea esa banda, así que hay que retirarla por completo antes de soldar.
Y hay una tercera precaución que se incumple más de lo deseable: el utillaje. Los discos y muelas empleados en inoxidable deben estar libres de hierro, azufre y cloro, por debajo del 0,1 %. Un disco que ha cortado carbono incrusta partículas ferrosas que se oxidan en la superficie y dejan picaduras; con cloruros presentes, el riesgo pasa a ser fisuración por corrosión bajo tensión.
El control de un bisel se hace con galga de ángulos y con la medida de la cara de raíz, y conviene registrar cuatro valores: ángulo, cara de raíz, perpendicularidad del corte respecto al eje y estado superficial. En producción en serie se mide la primera pieza de cada lote y después se muestrea.
El cuarto valor es el que más veces se salta. Una superficie con escoria, con óxido o con restos de aceite de corte introduce defectos en la raíz que no se ven hasta el examen radiográfico, cuando ya hay que picar y volver a soldar.
El más habitual es el ángulo fuera de tolerancia, normalmente por desgaste de la herramienta o por plantilla mal fijada. Se corrige repasando con amoladora y verificando con galga, con la limitación de que el repaso manual rara vez deja una superficie tan uniforme como la mecanizada.
El segundo es la cara de raíz irregular alrededor de la circunferencia. Aparece cuando el tubo no gira concéntrico o cuando la máquina se apoya sobre una sección ovalada. La solución pasa por verificar la redondez antes de biselar, no después.
El tercero es el corte no perpendicular. Se detecta apoyando una escuadra contra el tubo y se corrige repitiendo el corte, porque un bisel inclinado produce una abertura de raíz que varía al girar la pieza y obliga al soldador a compensar de forma continua.
En taller el biselado se hace con máquina fija, plantilla y control dimensional sobre mesa. La repetibilidad es alta y el acabado, uniforme. En obra entran en juego el espacio, la posición del tubo y las condiciones ambientales, y ahí las máquinas portátiles de corte y biselado en órbita dan el mejor resultado cuando el diámetro lo permite.
La recomendación práctica es sencilla: concentrar en taller todo lo que se pueda transportar ya preparado y reservar el biselado en obra para los cierres y para las piezas que solo se pueden cortar una vez montadas. Cada corte hecho en taller es una variable menos en la soldadura.
El biselado genera viruta, chispas y ruido, y en espesores grandes implica manipular piezas pesadas. La secuencia razonable es: verificar material y medidas, marcar, fijar la pieza de forma que no gire, ejecutar el corte con la protección prevista y limpiar la superficie antes de entregarla a soldadura.
Un detalle que se descuida y cuesta caro: proteger el bisel terminado. Una preparación perfecta se estropea con un golpe durante el transporte, y una mella en la cara de raíz obliga a rehacer el extremo completo.
HT PIPE entrega tubería y accesorios con bisel mecanizado según ASME B16.25, control dimensional por lote y protección de extremos. Para series con bisel compuesto o en J, indique espesor, material y procedimiento de soldadura previsto.
37,5° ± 2,5° por lado, con una cara de raíz de 1,6 ± 0,8 mm, para espesores de hasta 22 mm.
Cuando el espesor nominal supera los 22 mm. El tramo inferior mantiene 37,5° unos 19 mm y continúa a 10°.
No. La determina el procedimiento de soldadura y la alineación según el código de tubería aplicable.
No. El oxicorte no ataca al acero inoxidable; se emplea corte en frío, plasma o láser.
Porque incrusta partículas de hierro que se oxidan en la superficie. El utillaje para inoxidable debe estar libre de hierro, azufre y cloro por debajo del 0,1 %.
Del orden de un 30 a un 50 % frente a una preparación en V, según la geometría y el espesor.
Ángulo, cara de raíz, perpendicularidad del corte y estado superficial. En serie conviene medir la primera pieza de cada lote.
Ficha de biselado ASME B16.25
Solicite sin coste la ficha con ángulos, caras de raíz, umbrales de espesor y tolerancias de control dimensional para bisel V, compuesto, J y U.
Solicitar la ficha a HT PIPE →