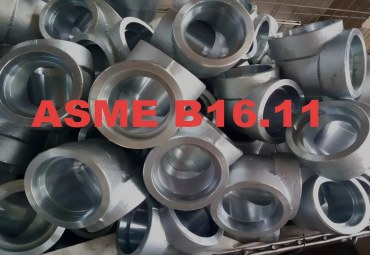
El tubo se corta en escuadra, a 90 grados, sin preparación adicional. Es la terminación más barata y también la más versátil, porque sobre ella se puede soldar por encastre, montar una brida deslizante o instalar una unión mecánica.
Dos exigencias de calidad pasan inadvertidas hasta que fallan. El corte tiene que ser perpendicular al eje dentro de la tolerancia del pedido, porque una desviación angular se traduce en un hueco al acoplar la brida. Y la boca debe estar libre de rebabas: una rebaba interior en una línea de instrumentación basta para provocar turbulencia y error de medida.
El extremo liso es también el punto de partida de las uniones ranuradas y de los accesorios de encastre ASME B16.11, donde el tubo entra hasta tocar fondo en el alojamiento y luego se suelda en filete.
Cuando la unión es por soldadura a tope, el extremo se mecaniza en bisel para dejar espacio al metal de aportación y garantizar que la pasada de raíz penetra. La norma que define esa geometría es ASME B16.25, titulada Buttwelding Ends.
El ángulo que fija B16.25 es de 37,5° ± 2,5° por lado, lo que da un ángulo incluido de 75°, con una cara de raíz de 1,6 ± 0,8 mm. Y hay un umbral que no se puede ignorar: con espesor nominal superior a 22 mm la norma exige bisel compuesto, con un tramo inferior a 37,5° de unos 19 mm de altura y una transición superior a 10°.
| Parámetro | Valor según ASME B16.25 | Comentario de taller |
|---|---|---|
| Ángulo de bisel | 37,5° ± 2,5° | Ángulo por lado; el incluido es el doble |
| Cara de raíz | 1,6 ± 0,8 mm | Demasiado gruesa y no penetra; demasiado fina y se quema |
| Bisel compuesto | Obligatorio por encima de 22 mm | Reduce el volumen de metal de aportación |
| Abertura de raíz | No la define B16.25 | La fija el WPS y la alineación según B31.3 |
Quien busca información sobre biselado acaba encontrando dos cifras y no siempre sabe de dónde sale cada una. La respuesta es que pertenecen a documentos distintos.
El 30° viene de las normas de producto de tubería. API 5L, por ejemplo, establece para tubo de extremo liso a partir de 2 3/8 pulgadas de diámetro exterior un bisel de 30° con tolerancia +5° / −0°, y deja el corte en escuadra para espesores superiores a 0.500 pulgadas y para la serie XXS. En ASTM A53 el suministro habitual también se hace a 30°, por práctica comercial.
El 37,5° es el de los extremos preparados para soldadura a tope según B16.25, que es lo que se aplica a accesorios y a tubería cuando el proyecto invoca esa norma. Un accesorio ASME B16.9 llega de fábrica con el bisel ya hecho a 37,5°.
La confusión tiene consecuencias medibles. Si un tubo llega a 30° y el accesorio a 37,5°, la abertura de raíz queda irregular alrededor de la circunferencia y el soldador tiene que compensar a mano, con el consiguiente riesgo de falta de fusión.
La rosca de tubería de uso general en Norteamérica es la NPT, definida en ASME B1.20.1. Su ángulo de flanco es de 60° y su conicidad es de 1:16, equivalente a 3/4 de pulgada por pie o 1°47'. El rango normalizado va de 1/16 a 24 pulgadas.
Dos precisiones evitan pedidos imposibles. La rosca API 5B pertenece a otro mundo, el de la tubería de pozo, y no es intercambiable con NPT. Y en Europa sigue siendo frecuente encontrar rosca BSPT según ISO 7-1, con ángulo de 55°, incompatible con la NPT aunque el paso coincida en algunos tamaños.
La rosca tiene un límite que conviene tener presente antes de especificarla: el propio filete es la sección más débil de la unión y un punto de fuga preferente bajo vibración o ciclado térmico. Para servicio con presión alta o con fatiga, la respuesta es soldadura, no más rosca.
El sistema ranurado sustituye la soldadura por una acanaladura perimetral en la que encaja una carcasa con junta elástica. La norma de referencia es ANSI/AWWA C606. Existen dos formas de obtener la ranura: el ranurado por laminación, que desplaza el material en frío sin arrancar viruta, y el ranurado por mecanizado, que sí la retira.
El ranurado por mecanizado impone un requisito previo que se olvida con frecuencia: la ovalización del extremo debe mantenerse dentro del 1 %. Un tubo deformado no permite una ranura de profundidad constante y la junta pierde estanqueidad.
A cambio, el montaje es rápido, no requiere soldador ni permiso de fuego, y admite cierto desalineamiento y movimiento. Por eso domina en redes contraincendios, climatización y en ampliaciones donde parar la línea para soldar sería más caro que el propio material.
Además de las tres grandes, conviene reconocer algunas variantes. El extremo para brida de solape (stub end) es un manguito con cara de estanqueidad que se suelda al tubo y trabaja con una brida suelta. El extremo de campana, propio de tubería de saneamiento y de algunos sistemas de plástico y de fundición dúctil, recibe el extremo liso del siguiente tubo.
También se encuentran designaciones compuestas en las hojas de pedido: PBE para liso en un extremo y biselado en el otro, TBE para roscado en ambos, o BLE y BSE cuando un reductor excéntrico lleva bisel de lado grande y de lado pequeño. Son abreviaturas útiles siempre que quien las escriba y quien las lea compartan el mismo criterio.
| Tipo | Sigla | Norma de referencia | Unión típica |
|---|---|---|---|
| Liso | PE | Norma de producto del tubo | Encastre, brida deslizante, unión mecánica |
| Biselado | BE | ASME B16.25 | Soldadura a tope |
| Roscado | TE | ASME B1.20.1 (NPT) | Unión roscada |
| Ranurado | GRV | ANSI/AWWA C606 | Acoplamiento mecánico ranurado |
| Para brida de solape | Stub end | ASME B16.9 | Brida suelta sobre manguito |
Tres procedimientos cubren casi todos los casos: máquina de biselar, corte con llama y corte por plasma. La máquina de biselar da el acabado más uniforme y es la opción preferida cuando se va a soldar con pasada de raíz exigente. La llama es rápida en espesores grandes, pero deja una superficie endurecida que hay que desbastar antes de soldar.
Con inoxidable cambian las reglas. El oxicorte no funciona sobre acero inoxidable, así que se recurre a corte en frío, plasma o láser. Y hay un motivo metalúrgico para no usar utillaje compartido: el calentamiento entre 425 y 870 °C sensibiliza el material, y las partículas de hierro de un disco usado en carbono se incrustan y oxidan en la superficie. Los discos de acero inoxidable deben estar libres de hierro, azufre y cloro por debajo del 0,1 %.
La verificación de un extremo biselado se hace con galga de bisel y cinta, y debería incluir cuatro medidas: ángulo, cara de raíz, perpendicularidad del corte y ausencia de daños en la superficie de sellado. En accesorios de taller el control suele bastar con una inspección visual y una galga; en tubería cortada en obra conviene medir pieza a pieza en la primera partida.
El defecto más común no es el ángulo sino la alineación. Antes de soldar hay que comprobar la concentricidad y el desalineamiento interior, cuyos límites fija ASME B31.3, porque una corrección a base de fuerza introduce tensiones que luego nadie ha calculado.
Una línea de pedido completa para tubería incluye norma del tubo, grado, diámetro, schedule o espesor, longitud, tipo de extremo y, si es biselado, la norma del bisel. Añadir "según ASME B16.25" evita recibir un bisel comercial a 30° donde se esperaba uno a 37,5°.
En servicio corrosivo hay dos líneas más que merecen la pena: protección de los extremos durante el transporte, con capuchones, y limpieza final libre de cloruros si el material es inoxidable. Un tubo perfecto se arruina con una huella de cloruro en el bisel.
HT PIPE suministra tubería y accesorios con extremo liso, biselado según ASME B16.25, roscado NPT y preparado para unión mecánica, con protección de extremos y certificado dimensional. Indique norma, diámetro, espesor y tipo de extremo para oferta en 24 horas.
Extremo liso, biselado y roscado. Son siglas de uso comercial; las combinaciones PBE o TBE indican lo que lleva cada lado del tubo.
ASME B16.25 fija 37,5° ± 2,5°. Los 30° corresponden a la preparación habitual de tubería según ASTM A53 y API 5L.
ASME B16.25 lo exige cuando el espesor nominal supera los 22 mm, para limitar el volumen de metal de aportación.
La rosca cónica NPT, con ángulo de flanco de 60° y conicidad 1:16, de 1/16 a 24 pulgadas.
Solo por encastre o con brida deslizante. Para soldadura a tope el extremo tiene que ir biselado.
Una ranura conforme a ANSI/AWWA C606 y, en ranurado por mecanizado, una ovalización del extremo dentro del 1 %.
El oxicorte no ataca al acero inoxidable. Se emplea corte en frío, plasma o láser, con utillaje libre de hierro, azufre y cloro.
Ficha de extremos y biselado
Solicite sin coste la ficha con los ángulos, caras de raíz y tolerancias de ASME B16.25, más la tabla de equivalencias de rosca NPT y su control en recepción.
Solicitar la ficha a HT PIPE →